


Mesin Cetak Injeksi Servo
↵
Produsen Mesin Cetak Injeksi Servo
Memilih peralatan cetakan injeksi hidraulik untuk produksi dengan volume-hingga-tinggi-memerlukan keseimbangan antara biaya energi, presisi, waktu siklus, dan umur panjang alat berat. Teknologi hidrolik servo-modern menghilangkan inefisiensi termal dan listrik dari sistem pompa perpindahan tetap-tradisional sekaligus memberikan stabilitas penjepit dan torsi tinggi yang diperlukan untuk resin rekayasa.
Panduan teknis ini menguraikan spesifikasi kinerja, konfigurasi hidraulik, formula ukuran, dan opsi mekanis untuk tim teknik, manajer pengadaan, dan direktur operasi pabrik yang mengevaluasi mesin cetak injeksi servo untuk peningkatan-industri atau modernisasi fasilitas.


Ikhtisar Mesin Cetak Injeksi Servo
Mesin cetak injeksi servo menggunakan sistem motor servo loop tertutup dinamis untuk menggerakkan pompa internal dengan perpindahan variabel atau roda gigi tetap. Tidak seperti mesin hidraulik konvensional yang motor induksinya bekerja terus-menerus pada RPM nominal apa pun fase prosesnya, sistem yang digerakkan servo-memodulasi kecepatan dan torsi motor secara instan berdasarkan-tekanan dan kebutuhan aliran secara real-time.
Selama fase non-tindakan-seperti pendinginan, jeda cetakan, atau pelepasan robot-motor servo turun hingga mendekati-RPM nol. Pergeseran operasional ini menghasilkan tiga manfaat utama:
Penghematan Energi:Mengurangi konsumsi listrik hidrolik sebesar 30% hingga 70% dibandingkan dengan sistem-perpindahan tetap standar.
Manajemen Termal:Meminimalkan pemanasan gesekan cairan hidrolik, mengurangi kebutuhan air pendingin oli, dan memperpanjang masa pakai oli.
Pengulangan:Mempertahankan waktu respons di bawah 50 ms untuk tekanan injeksi loop tertutup dan kontrol posisi, memastikan variasi bobot pukulan yang lebih rendah ke-tendangan.
Konfigurasi Mesin
UNIT INJEKSI:
Motor Servo dan Penggeraknya
Sekrup dan Barel Nitridasi
Pengangkutan Rel Panduan Linier
UNIT PENJEPIT:
Ganda-Alihkan Kinematika
Pelat Baja Cor (FEA Dioptimalkan)
Cetakan Hidraulik Otomatis-Penyesuaian Ketinggian
SERVO-PAKET DAYA HIDROLIK:
Motor Servo AC Magnet Permanen
Pompa Roda Gigi Dalam
Pengontrol Respons-Tinggi
Sistem Pengalih Dua-Titik-Lima: Mengoptimalkan keunggulan mekanis, menawarkan pergerakan pelat yang cepat pada tekanan rendah dan gaya penguncian mekanis yang tinggi pada penutupan akhir.
FEA-Pelat Besi Ulet yang Dioptimalkan: Pelat besi grafit bulat dirancang dengan rusuk struktural dengan-defleksi rendah untuk memastikan distribusi tekanan penjepitan yang seragam di seluruh permukaan cetakan.
Sistem Pelumasan Otomatis: Distribusi gemuk volumetrik terpusat yang mengalirkan pelumas terukur ke bushing batang pengikat dan pin pengalih, sehingga mengurangi keausan pin dan kontaminasi partikel.
Hidraulik Die-Penyesuaian Ketinggian: Penyesuaian ketinggian pelat yang digerakkan oleh roda gigi dengan pemantauan encoder digital untuk perubahan penyiapan cetakan yang cepat.
Pengangkutan-Kembar Seimbang: Silinder aktuasi hidraulik ganda menerapkan gaya aksial yang seimbang ke kereta sekrup selama injeksi untuk mencegah ketidaksejajaran dan kemiringan nosel.
Sekrup dan Barel Bimetalik/Nitridasi: Laras baja nitridasi SACM 645 standar dengan opsi lapisan bimetalik tungsten-karbida untuk resin rekayasa yang diisi kaca-.
Pergerakan Rel Pemandu Linier: Rel pemandu gerak linier-gesekan rendah pada gerbong injeksi mengurangi selip-mekanis selama gerakan-pengaturan dosis mikro dan-injeksi berkecepatan tinggi.
Daftar Produk
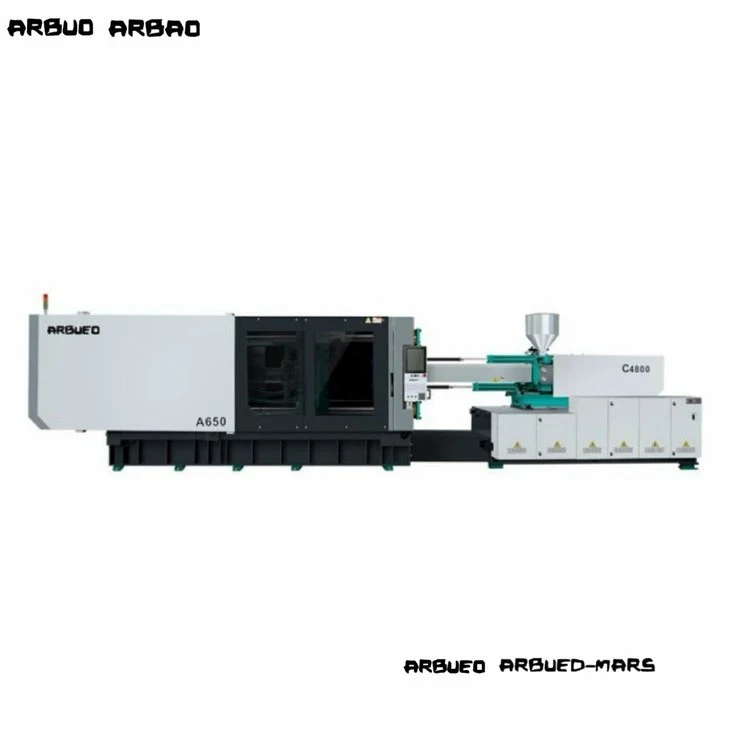
Model: A100 Kompak
Kekuatan Penjepit: 1.000 kN
Ikat-Jarak Bebas Batang (T x V): 360 x 360 mm
Kapasitas Injeksi (PS): 145 g
Tekanan Sistem Maks: 17,5 MPa
Aplikasi Target: Elektronik presisi kecil, konektor, sub-rakitan
Model: Standar A170
Kekuatan Penjepit: 1.700 kN
Ikat-Jarak Bebas Batang (T x V): 460 x 460 mm
Kapasitas Injeksi (PS): 280 g
Tekanan Sistem Maks: 17,5 MPa
Aplikasi Target: Komponen teknis, rumah medis, penutup
Model: A230 Universal
Kekuatan Penjepit: 2.300 kN
Ikat-Jarak Bebas Batang (T x V): 530 x 530 mm
Kapasitas Injeksi (PS): 450 g
Tekanan Sistem Maks: 17,5 MPa
Aplikasi Target: Suku cadang peralatan rumah tangga, barang konsumsi, cetakan sisipan
Model: A290 Tugas Berat-
Kekuatan Penjepit: 2.900 kN
Ikat-Jarak Bebas Batang (T x V): 620 x 620 mm
Kapasitas Injeksi (PS): 720 g
Tekanan Sistem Maks: 17,5 MPa
Aplikasi Target: Trim interior otomotif, alat kelengkapan pipa industri
Model: A390 Tinggi-Volume
Kekuatan Penjepit: 3.900 kN
Ikat-Jarak Bebas Batang (T x V): 710 x 710 mm
Kapasitas Injeksi (PS): 1.250 g
Tekanan Sistem Maks: 17,5 MPa
Aplikasi Target: Kontainer-dalam, rumah besar, penutup otomotif
Model: Industri A550
Kekuatan Penjepit: 5.500 kN
Ikat-Jarak Bebas Batang (T x V): 830 x 830 mm
Kapasitas Injeksi (PS): 2.100 g
Tekanan Sistem Maks: 17,5 MPa
Aplikasi Target: Panel struktural besar, peti, komponen otomotif multi-rongga
Fitur Teknis Utama
Tertutup-Arsitektur Kontrol BUS Loop:
Komunikasi-ke-pengontrol menggunakan protokol EtherCAT atau CANopen, yang mempertahankan siklus respons loop kontrol di bawah 1 ms.
Transduser Linier-Presisi Tinggi:
Encoder posisi optik/resistif absolut dengan resolusi 0,01 mm dipasang pada sumbu penjepit, injeksi, dan ejektor untuk umpan balik posisi.
Zona Suhu Barel PID:
Kontrol pemanasan SSR (Solid State Relay) multi-zona dengan algoritme penyetelan mandiri PID menjaga toleransi zona barel dalam +/- 1 derajat C.
Perlindungan Cetakan Tekanan-Rendah:
Pengaturan tekanan dan kecepatan variabel memantau penutupan cetakan; torsi sensitif-algoritme penginderaan memicu pembalikan cetakan dengan segera jika ditemukan hambatan.
Antarmuka Tarik dan Buka Tutup Inti:
Urutan penarik inti hidraulik terintegrasi yang dapat diprogram (standar 2 sirkuit) dengan opsi untuk motor pelepas hidraulik.
Sistem Hidraulik Servo dan Manajemen Energi
URUTAN LOOP KONTROL DINAMIS:
System Controller ->Mengirimkan Perintah Kecepatan/Tekanan Digital ke Drive Servo
Servo Drive ->Mengontrol Motor Servo AC Magnet Permanen
AC Servo Motor ->Menggerakan Pompa Roda Gigi Internal
Internal Gear Pump ->Menghidupkan Aktuator Hidraulik
Pressure Transducer ->Mengirimkan-Masukan Aliran/Tekanan Waktu Nyata ke Pengontrol Sistem
Arsitektur Sistem
Unit daya memasangkan Permanent Magnet Synchronous Motor (PMSM) dengan pompa roda gigi internal-dengan kebisingan rendah. Tekanan sistem dipantau secara terus menerus melalui transduser digital yang dipasang langsung pada manifold outlet pompa.
Lingkaran Kontrol Dinamis
Pengontrol mesin menghitung aliran yang diperlukan (Q) dan tekanan (P) untuk fase mesin tertentu (misalnya, tekanan penahan, plastisisasi, atau pergerakan pelat).
Sinyal dikirim ke drive servo melalui fieldbus digital.
Penggerak servo mengatur kecepatan motor (n) untuk mengatur aliran dan mengatur torsi motor (tau) untuk mengatur tekanan sistem.
Frekuensi loop umpan balik tekanan beroperasi pada 2 kHz, secara instan mengurangi RPM motor selama tekanan ditahan atau pendinginan ke tingkat siaga, mencegah pemborosan energi pada katup pelepas.
Servo vs Hidraulik Konvensional
Konvensional: Motor Induksi AC (Kecepatan Konstan)
Servo Hidrolik: Motor Servo Magnet Permanen (Kecepatan Variabel)
Dampak: Menghilangkan penggunaan daya saat mesin dalam keadaan idle.
Konvensional: Dasar (100%)
Servo Hidraulik: Pengurangan 30% hingga 70%.
Dampak: Menurunkan biaya operasional per suntikan.
Konvensional: Tinggi (Bypass katup pelepas menghasilkan panas)
Servo Hidraulik: Rendah (Hanya mengirimkan volume oli yang diminta)
Dampak: Mengurangi beban chiller dan menunda oksidasi oli.
Konvensional: Dasar (100%)
Servo Hidraulik: Pengurangan 50% hingga 70%.
Dampak: Menurunkan kebutuhan utilitas fasilitas.
Konvensional: +/- 0.5% hingga +/- 0.8%
Servo Hidraulik: +/- 0.1% hingga +/- 0.3%
Dampak: Mengurangi tingkat kerusakan pada-komponen teknis yang memiliki toleransi ketat.
Konvensional: 100 mdtk hingga 150 mdtk
Servo Hidraulik: Di bawah 40 ms
Dampak: Inisiasi siklus dan kontrol langkah tekanan lebih cepat.
Konvensional: 75 dBA hingga 85 dBA
Servo Hidraulik: Di bawah 70 dBA
Dampak: Meningkatkan-kepatuhan terhadap keselamatan lingkungan di lantai toko.
Spesifikasi Teknis
Parameter Mekanik Umum (Platform Perwakilan A290)
Unit Penjepit:
Kekuatan Penjepit: 2.900 kN
Langkah Pembukaan: 580 mm
Jarak Antar Batang Pengikat (T x V): 620 mm x 620 mm
Maks. Tinggi Cetakan: 650 mm
Minimal. Tinggi Cetakan: 220 mm
Langkah Ejektor: 160 mm
Kekuatan Ejektor: 77 kN
Unit Injeksi (Ukuran Sekrup B):
Diameter Sekrup: 55mm
Rasio L/D: 20:1
Volume Injeksi Teoritis: 522 cm3
Berat Tembakan (PS): 475 g
Kecepatan Injeksi: 210 cm3/detik
Maks. Tekanan Injeksi: 178 MPa
Kecepatan Sekrup (Maks): 0 hingga 190 RPM
Penggerak / Hidraulik / Listrik:
Tekanan Sistem: 17,5 MPa
Tenaga Motor Servo: 37 kW
Kapasitas Pita Pemanas: 16,5 kW
Kapasitas Tangki Minyak : 380 L
Dimensi Mesin (P x L x T): 6,2 mx 1,6 mx 2,1 m
Berat Mesin Kering: 9,2 Metrik Ton
Cara Memilih
Langkah 1: Perhitungan Gaya Penjepit
Langkah 2: Verifikasi Ukuran dan Volume Pemotretan
Langkah 3: Pemeriksaan Kesesuaian Dimensi (Tie-Batang dan Siang Hari)
Langkah 4: Analisis Tekanan Injeksi
Langkah 5: Evaluasi Tingkat Plastisisasi
Langkah 6: Konfigurasi Sirkuit Hidraulik Bantu dan Inti
Tentukan tonase penjepit yang diperlukan berdasarkan total luas proyeksi bagian ditambah sistem pelari, dikalikan dengan tekanan rongga spesifik polimer:
Gaya Penjepit (kN)=[Luas Proyeksi (cm2) x Tekanan Rongga (bar) / 100] x Faktor Keamanan (1,1 hingga 1,2)
Referensi Tekanan Rongga:
Poliolefin (PE/PP): 300 hingga 450 bar
Resin Rekayasa (PC, ABS, PA): 500 hingga 800 bar
Pengemasan dinding-tipis: 800 hingga 1100 bar
Cocokkan massa komponen dengan kapasitas injeksi mesin. Pilih ukuran sekrup di mana volume tembakan yang diperlukan (bagian + pelari) menghabiskan 30% hingga 80% dari kapasitas tembakan maksimum laras:
Kapasitas Barel Kurang dari 20%: Berisiko degradasi resin karena waktu tinggal yang berlebihan di dalam tong yang dipanaskan.
Kapasitas Barel Lebih Besar dari 80%: Membatasi konsistensi plastisisasi dan mengurangi keseragaman termal tembakan-ke-penembakan.
Pastikan lebar dan tinggi cetakan sesuai dengan jarak bebas batang pengikat horizontal dan vertikal (H x V).
Pastikan dimensi tinggi cetakan minimum dan maksimum mengakomodasi ketebalan cetakan.
Pastikan langkah pembukaan minimum menyediakan ruang yang cukup untuk membersihkan bagian selama ekstraksi robot end-of-arm tooling (EOAT).
Manufaktur dan Kontrol Kualitas
Presisi Pemesinan Pelat:Pelat dikerjakan pada pusat pemesinan gantri horizontal CNC 5-sumbu untuk memastikan toleransi koplanar dalam 0,05 mm pada seluruh permukaan pemasangan.
Menghilangkan Stres dan Perawatan Panas:Rangka mesin dan coran pelat menjalani pelepas tegangan termal-anil untuk mencegah deformasi struktural di bawah beban penjepit tetapan kontinu.
Pengujian Sistem Hidraulik:Blok hidrolik menjalani pembersihan ultrasonik; sistem diuji di bawah tekanan kerja maksimal 1,25x untuk memverifikasi integritas segel dan tidak ada bypass kebocoran internal.
Penyelarasan Jalan Kering:Setiap alat berat yang telah selesai menjalani pengujian pengoperasian wajib selama 48-kering terus menerus-yang memeriksa tanda termal pergerakan, keseimbangan regangan tie-bar, dan batas kebisingan sebelum dikirim.
Kepatuhan Standar Mutu:Diproduksi di bawah sistem manajemen mutu ISO 9001; Kepatuhan CE diverifikasi untuk interlock pelindung mekanis, keselamatan listrik (EN 60204-1), dan standar keselamatan hidrolik.

Komponen Otomotif
Bagian Sasaran: Trim pintu, kisi-kisi HVAC, penutup mesin
Persyaratan: Kekuatan struktural tinggi, tanda tenggelam rendah, konsistensi dimensi di seluruh rentang termal sekitar.
Resin: PP + 30% Serat Kaca, paduan ABS/PC, PA66.
Fitur Utama Mesin: Profil kecepatan injeksi multi-tahap dan opsi tarikan inti untuk penggeser cetakan yang rumit.
Listrik dan Elektronik
Bagian Target: Rumah relai, blok terminal, rangka presisi
Persyaratan: Toleransi yang ketat, tidak ada kilatan pada garis perpisahan, aktuasi pin yang presisi.
Resin: PBT, LCP, Flame-ABS tahan api, Polikarbonat.
Fitur Utama Mesin: Kontrol tekanan injeksi loop tertutup dengan respons tinggi untuk mencegah struktur mikro pengepakan berlebih.
Produk Industri dan Bangunan
Bagian Target: Alat kelengkapan pipa, katup, kelenjar kabel
Persyaratan: Kemampuan-injeksi penarikan dalam, penyampaian lelehan tinggi, pengepakan bagian-dinding tebal tanpa pembentukan rongga.
Resin: PVC Kaku, HDPE, PPR.
Fitur Utama Mesin: Motor plastisisasi hidraulik-torsi tinggi yang dipasangkan dengan profil sekrup bimetalik-keausan tinggi yang dioptimalkan.
Rakitan Sekrup dan Barel Khusus:
Sekrup UPVC dengan-pelapisan krom tinggi dan desain ujung khusus.
Barel bimetal-penuh-yang tahan korosi untuk pemrosesan fluoropolimer.
Geometri kepala pencampur (Maddock / pin pencampur) untuk dispersi masterbatch.
Modifikasi Hidraulik:
Akumulator-membantu sistem injeksi-berkecepatan tinggi untuk aplikasi-dinding tipis.
Penyiapan hidraulik pompa ganda-yang independen untuk pergerakan penjepit dan plastisisasi secara bersamaan (pemulihan paralel).
Akumulator hidraulik untuk respons kecepatan injeksi yang cepat.
Opsi Otomatisasi dan Antarmuka:
Antarmuka otomatisasi robot EUROMAP 63 atau SPI.
Protokol antarmuka keselamatan EUROMAP 73 / ANSI B11.20 untuk integrasi robot.
Integrasi-pengontrol runner langsung ke layar tampilan HMI mesin.

Mesin Terkait
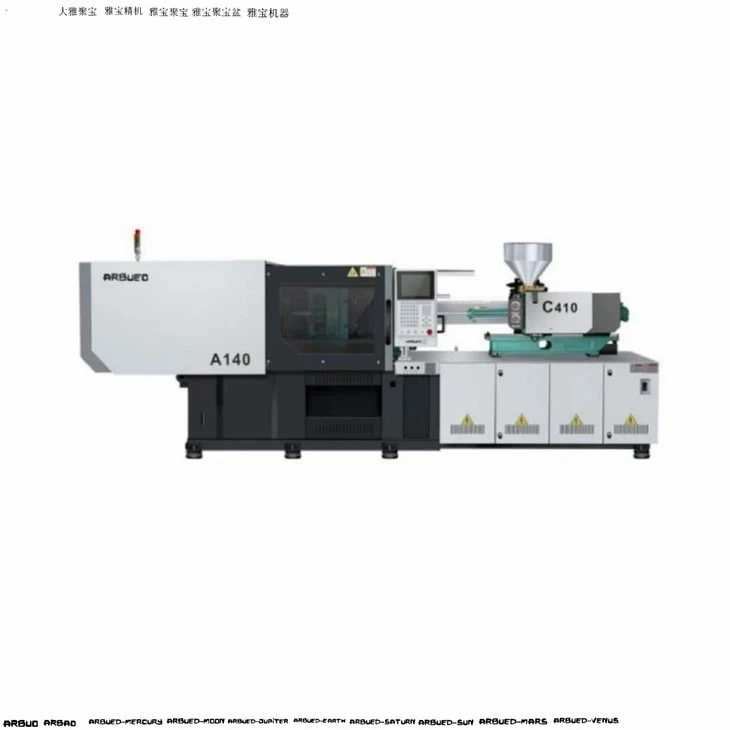
Mesin Cetakan Injeksi Servo Berkecepatan Tinggi-: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s), dan kinematika sakelar cepat.
Dua-Mesin Cetak Injeksi Servo Pelat:Dirancang untuk komponen struktural besar (800T hingga 3500T), menawarkan tapak yang lebih kecil, langkah pembukaan yang lebih panjang, dan penjepitan hidraulik langsung.
Mesin Multi-Bahan / Dua-Warna:Dilengkapi dengan unit injeksi ganda (penyiapan bentuk L-, Paralel, atau Piggyback) dan meja putar terintegrasi untuk pencetakan multi-shot.
Mesin Cetak Injeksi Servo Vertikal:Penjepitan vertikal dan desain injeksi vertikal dioptimalkan untuk operasi pencetakan sisipan manual atau otomatis.
Pertanyaan Umum

Permintaan Penawaran
Butuh bantuan dalam memilih tonase penjepit, ukuran sekrup, atau antarmuka tambahan yang tepat untuk jalur pencetakan Anda? Berikan spesifikasi produksi Anda di bawah ini untuk menerima proposal teknis terperinci, gambar tata letak mesin, dan penawaran harga.
Dimensi Bagian Target (P x L x T mm):
Jenis dan Kelas Resin Plastik:
Berat Bagian (g) dan Jumlah Rongga:
Perkiraan / Waktu Siklus yang Diperlukan (detik):
Standar Tegangan Fasilitas (misalnya, 480V 3PH 60Hz / 400V 3PH 50Hz):
Insinyur dukungan teknis tersedia untuk melakukan validasi tata letak cetakan dan perhitungan tonase penjepit sebelum penempatan pesanan.
Kami adalah produsen dan pemasok mesin cetak injeksi servo profesional di Cina, yang berspesialisasi dalam menyediakan layanan khusus berkualitas tinggi. Kami dengan hangat menyambut Anda di grosir mesin cetak injeksi servo untuk dijual di sini dari pabrik kami. Untuk konsultasi harga, hubungi kami.