


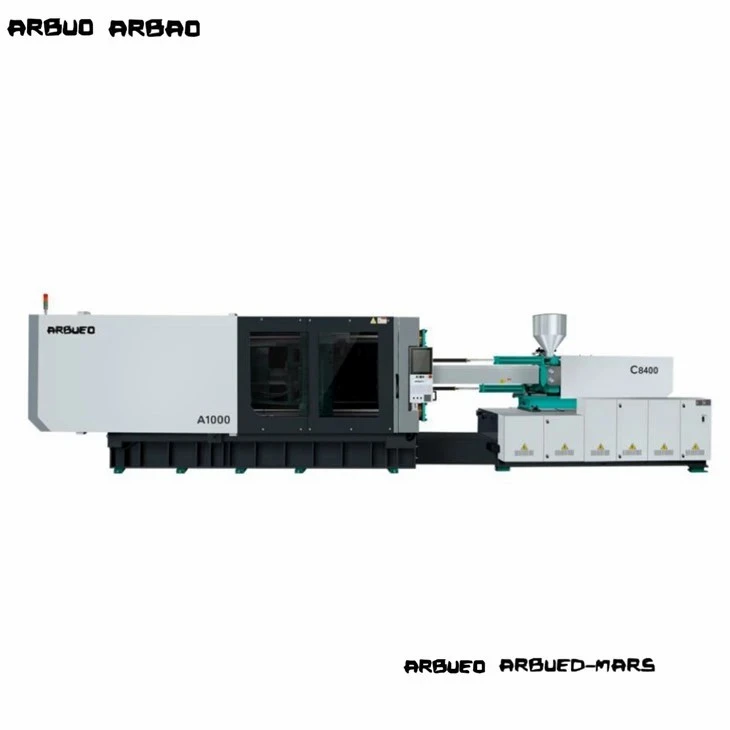
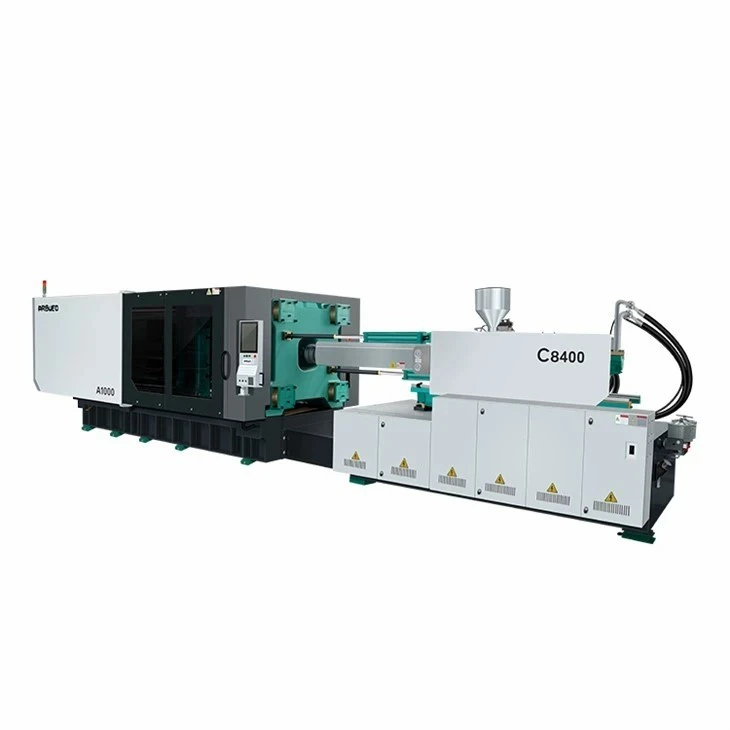
Mesin Cetak Injeksi Besar
Produsen Mesin Cetak Injeksi Besar
Large injection molding machines (clamping force >= 450 ton / 4.500 kN) memproses komponen termoplastik massal di sektor otomotif, pengemasan, logistik, dan peralatan. Pengoperasian cetakan berat memerlukan kekakuan struktural, paralelisme pelat yang presisi, pergerakan pelat yang stabil, dan arsitektur penggerak hidraulik atau hibrid yang-efisien energi.
Panduan ini memberikan konfigurasi teknis, dimensi pelat, jarak-batang pengikat, dan kapasitas tembakan di seluruh-platform mesin tonase berat kami. Ini membantu pembuat perkakas, insinyur manufaktur, dan direktur pengadaan dalam mencocokkan dimensi cetakan, kebutuhan aliran resin, dan target waktu siklus dengan spesifikasi mesin.


Ikhtisar Mesin Cetak Injeksi Besar
Sistem cetakan injeksi-tonase berat menggunakan struktur hibrid listrik-pelat hidrolik/servo-atau mekanisme penjepit mekanis lima-titik ganda-yang dioptimalkan.
Arsitektur Penjepit
Dua-Sistem Pelat: Memanfaatkan silinder pelintas hidraulik langsung untuk-gerakan pelat berkecepatan tinggi, dipadukan dengan empat mur pengunci-batang pengikat dan silinder tonase hidraulik-langkah pendek. Desain ini menghilangkan keausan tautan pengalih, mengurangi jejak kaki alat berat sebesar 20% hingga 30% dibandingkan dengan tiga-penyiapan pelat, dan memberikan akses belakang tanpa halangan untuk ekstraksi komponen otomatis.
Lima{0}}Sistem Pengalih Titik: Memanfaatkan tautan pengalih mekanis seimbang yang digerakkan oleh unit hidrolik servo-. Sistem ini menghasilkan pergerakan pelat yang cepat, perlambatan kinetik alami sebelum cetakan disentuh, dan penguncian-efisien energi selama fase pendinginan.
Arsitektur Injeksi
Unit injeksi-seimbang dua silinder menghilangkan torsi kemiringan pada pemandu linier selama injeksi-tekanan tinggi (hingga 2.200 bar).
Rakitan sekrup dan laras nitrida atau bimetalik menangani resin-yang diperkuat serat kaca (PP-GF30, PA66-GF30), paduan struktural, dan polimer daur ulang.
Sistem pompa hidraulik servo-listrik atau-perpindahan variabel menghasilkan kecepatan-loop tertutup dan kontrol tekanan yang presisi, menjaga pengulangan injeksi dalam +/- 0.1%.
Rentang Mesin
Peralatan bertonase{0}}besar kami dikategorikan ke dalam empat lini struktur berbeda berdasarkan gaya penjepit, sistem penggerak, dan aplikasi target:
|
Seri |
Rentang Kekuatan Penjepit |
Sistem Penjepit |
Tipe Penggerak |
Fokus Teknis Utama |
|
Seri HT-T |
450T - 1,000T |
Pengalih 5 Titik |
Servo-Hidrolik |
Umumnya komponen besar,-kontainer tarik dalam, peti industri. |
|
HD-Seri TP |
600T - 3,200T |
Dua-Pelat |
Servo-Hidrolik / Hibrida |
Bumper otomotif, dasbor, kotak palet besar, pemasangan tapak yang rapat. |
|
HS-Seri PET |
450T - 800T |
-Tugas Berat Beralih |
Servo-Aliran Tinggi |
Produksi PET preform (hingga 128 rongga), unit plastisisasi torsi tinggi khusus. |
|
HE-Seri Listrik |
450T - 900T |
Servo-Listrik |
Penuh Listrik / Hibrida |
Kemasan medis ruang bersih, pemandu cahaya optik, komponen otomotif berdinding tipis-sangat presisi. |
Daftar Produk
Mesin Cetakan Injeksi Dua Pelat HD-600TP
Kekuatan Penjepit: 6.000 kN (600 Ton)
Ikat-Jarak Bebas Batang (T x V): 920 x 850 mm
Maks. Berat Tembakan (PS): 2.850 g
Diameter Sekrup: 80/90/100mm
Fitur Utama: Desain tapak yang ringkas dengan mekanisme-pengikat-pengunci langsung; mencakup kontrol loop tertutup-proporsional untuk rangkaian penarik-inti.
Mesin Pengalih Lima Titik HT-800T
Kekuatan Penjepit: 8.000 kN (800 Ton)
Ikat-Jarak Bebas Batang (T x V): 1.060 x 980 mm
Maks. Berat Tembakan (PS): 4,320 g
Diameter Sekrup: 95/105/115mm
Fitur Utama: Pelat tipe-kekakuan tinggi-direkayasa melalui Analisis Elemen Hingga (FEA) untuk meminimalkan defleksi pelat pada tonase tinggi.
HD-Mesin Dua Pelat 1200TP
Kekuatan Penjepit: 12.000 kN (1.200 Ton)
Pengikat-Jarak Bebas Batang (T x V): 1.320 x 1.200 mm
Maks. Berat Tembakan (PS): 7.800 g
Diameter Sekrup: 115/125/135mm
Fitur Utama: Retraksi-batang pengikat otomatis (sisi-operator atas) untuk menyederhanakan pemuatan samping-peralatan otomotif berukuran besar.
HD-Otomotif 1800TP-Mesin Dua Pelat Kelas
Kekuatan Penjepit: 18.000 kN (1.800 Ton)
Pengikat-Jarak Bebas Batang (T x V): 1.600 x 1.450 mm
Maks. Berat Tembakan (PS): 14.200 g
Diameter Sekrup: 140/155/170mm
Fitur Utama: Pembuatan profil injeksi multi-tahap dengan kontrol gerbang katup sekuensial yang tersinkronisasi (hingga 16 zona pneumatik/hidraulik).
Mesin Industri Berat HD-2500TP
Kekuatan Penjepit: 25.000 kN (2.500 Ton)
Pengikat-Jarak Bebas Batang (T x V): 1.900 x 1.700 mm
Maks. Berat Tembakan (PS): 22.500 g
Diameter Sekrup: 165/180/200mm
Fitur Utama: Silinder plastisisasi ganda dengan opsi penggerak sekrup listrik; mampu melelehkan-polimer bervolume tinggi secara terus-menerus untuk wadah dan palet limbah logistik.
Mesin Struktural Ultra Besar HD-3200TP
Kekuatan Penjepit: 32.000 kN (3.200 Ton)
Pengikat-Jarak Bebas Batang (T x V): 2.200 x 1.950 mm
Maks. Berat Tembakan (PS): 35.000 g
Diameter Sekrup: 190/210/230mm
Fitur Utama: Struktur pelat yang diperkuat dengan kompensasi kemiringan pelat aktif, dirancang untuk cetakan eksterior otomotif multi-rongga dan ruang utilitas sipil.
Fitur Teknis Utama
Kekakuan Struktur Penjepit & Analisis Elemen Hingga (FEA)
Deformasi pelat di bawah tonase maksimum menyebabkan kerusakan cetakan, keausan garis partisi, dan-ketebalan dinding tidak seragam.
Kotak fitur pelat-penguatan rangka direkayasa melalui FEA untuk mendistribusikan gaya penjepitan secara merata ke seluruh permukaan pemasangan cetakan.
Paralelisme pelat tetap ada<= 0.08 mm/m under 100% clamping loads.
Batang-pengikat baja tarik-tinggi 42CrMo berlapis krom menjalani pengerasan induksi dan pengujian non-destruktif ultrasonik (NDT) untuk mencegah retak lelah akibat tekanan beban siklik.
Servo-Arsitektur Penggerak Hidraulik
Digerakkan oleh motor servo sinkron magnet permanen yang dipadukan dengan pompa roda gigi internal.
Waktu respons untuk tekanan dinamis dan penyesuaian kecepatan:<= 30 ms.
Konsumsi energi berkurang sebesar 30% hingga 55% dibandingkan dengan mesin pompa perpindahan variabel-tradisional, karena kecepatan motor turun hingga mendekati nol selama fase penahanan dan pendinginan.
Sistem Plastisisasi & Ketahanan Aus
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Opsi Bimetalik (Resin Abrasif/Korosif):-lapisan paduan berbahan dasar nikel di dalam laras, dipasangkan dengan semprotan tungsten karbida-lapisan penerbangan sekrup yang dilas (kekerasan 60 - 65 HRC) untuk pemuatan serat kaca hingga 30%.
Geometri sekrup penghalang dengan elemen pencampur dispersif dan distributif memastikan homogenitas termal lelehan dalam +/- 1.5 derajat C.
Antarmuka Kontrol Hidraulik & Otomatisasi yang Presisi
Katup proporsional mengontrol perlambatan pembukaan/penutupan cetakan, tarikan inti, dan urutan ejeksi.
Jaringan komunikasi industri EtherCAT/CANbus berinteraksi langsung dengan transduser linier (resolusi posisi 0,01 mm).
Antarmuka standar Euromap 63 / Euromap 73 memungkinkan integrasi plug-and-play dengan robot-entri atas, pemetik sprue-entri samping, sistem penjepit cetakan magnetik, dan pengontrol hot runner berurutan.
Kekuatan Penjepit, Ukuran Cetakan & Kapasitas Tembakan
Mencocokkan cetakan dengan mesin yang tepat memerlukan evaluasi area yang diproyeksikan, tinggi cetakan, jarak antara batang pengikat, dan kepadatan resin.
Gaya Penjepit (kN)=[ Luas Proyeksi Sistem Bagian & Pelari (cm2) x Tekanan Rongga Rata-rata (bar) ] / 100
Polimer dengan viskositas tinggi (misalnya PC, PMMA, PA-GF): Memerlukan tekanan rongga rata-rata sebesar 400 - 700 bar.
Polimer dengan viskositas rendah (misalnya PP, PE, PS): Membutuhkan tekanan rongga rata-rata sebesar 250 - 450 bar.
Jarak Bebas Antar Batang Pengikat (H x V): Jarak horizontal dan vertikal antara batang pengikat harus melebihi dimensi pelat luar cetakan kecuali mesin memiliki kemampuan penarikan batang pengikat atas.
Kisaran Tinggi Cetakan (Min/Maks): Total tinggi tumpukan cetakan harus benar-benar sesuai dengan kemampuan mesin di siang hari:
Maks Siang Hari=Tinggi Cetakan Maks + Gerakan Penjepit
Pukulan & Gaya Ejektor: Pastikan pin ejektor hidraulik sejajar dengan pelat ejektor cetakan dan berikan gaya yang cukup untuk membersihkan-bagian gambar yang dalam.
Untuk menjaga stabilitas termal dan menghindari degradasi polimer:
Massa Tembakan Minimum: Harus melebihi 20% dari total kapasitas tembakan teoritis.
Massa Tembakan Maksimum: Tidak boleh melebihi 80% dari total kapasitas tembakan teoretis (dihitung dalam kepadatan setara PS rho=1.05 g/cm3).
Faktor Penyesuaian Kepadatan Resin:
Kapasitas Tembakan Aktual (Resin)=Kapasitas Tembakan PS x ( Kepadatan Lelehan Resin Target / Kepadatan Leleh PS )
Spesifikasi Teknis
|
Parameter |
Satuan |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Kekuatan Penjepit |
buku |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Pukulan Pembukaan |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Jarak Antar Ikatan-Batang (T x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Maks. Siang hari |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Minimal. / Maks. Tinggi Cetakan |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Diameter Sekrup (Opsi B-) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
Rasio L/D (B-Opsi) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Volume Injeksi |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Berat Tembakan (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Tekanan Injeksi (B-Sekrup) |
batang |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Maks. Kecepatan Sekrup |
rpm |
160 |
140 |
120 |
105 |
90 |
75 |
|
Kekuatan Ejektor |
buku |
160 |
200 |
280 |
400 |
550 |
700 |
|
Pukulan Ejektor |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Kapasitas Tangki Minyak |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Cara Memilih
Memilih peralatan{0}}injeksi tonase berat memerlukan evaluasi persyaratan infrastruktur mekanis, termal, dan pabrik. Ikuti urutan verifikasi teknik ini:
Hitung Persyaratan Tonase Minimum:
Perkirakan total luas permukaan yang diproyeksikan (termasuk cold runner) dan kalikan dengan-tekanan rongga puncak spesifik material.
Periksa Dimensi Perkakas Fisik:
Pastikan dimensi cetakan luar melewati celah-batang pengikat. Pastikan tinggi tumpukan sesuai antara batas ketinggian penutup Min/Maks-pelat.
Evaluasi Permintaan Resin & Plastikisasi:
Pilih sekrup standar vs. bimetal berdasarkan aditif abrasif (GF/Talc). Cocokkan rasio L/D dan persyaratan torsi untuk memastikan homogenitas lelehan yang tepat tanpa pemotongan rantai polimer.
Audit Utilitas Pabrik & Kemampuan Lantai:
Verifikasi kapasitas daya trafo untuk motor puncak dan beban pemanasan. Menilai kapasitas pengangkatan derek di atas kepala terhadap berat komponen cetakan/mesin maksimal, dan memeriksa ketebalan pelat lantai untuk menopang beban statis yang berat.
Tentukan Inti-Antarmuka Tarik & Otomatisasi:
Tentukan sirkuit tarik-inti hidrolik yang diperlukan dan pilih protokol antarmuka Euromap (Euromap 63, 73, atau 84) untuk otomatisasi robot.
Aplikasi
Sektor Otomotif
Suku cadang: Bumper depan dan belakang, modul trim pintu, panel instrumen, pelapis lengkungan roda.
Resin: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Persyaratan Teknis: Defleksi penjepit rendah untuk mencegah kilatan cahaya melintasi garis perpisahan yang lebar, integrasi gerbang katup berurutan untuk kontrol-garis las, fungsi inti-belakang untuk pencetakan busa mikroseluler (proses Mucell).
Pengemasan & Logistik Industri
Suku cadang:-peti pengiriman tugas berat yang dapat dikembalikan, kotak pertanian, wadah lipat 1.000 liter, palet plastik.
Resin: Polietilen Kepadatan Tinggi-(HDPE), Kopolimer Dampak Polipropilena (PP-C).
Persyaratan Teknis: Kapasitas plastisisasi yang tinggi (kg/jam) untuk operasi bersepeda{0}}cepat yang berkelanjutan; urutan penarikan-inti tahap-multi-tahap untuk inti slide yang kompleks.
Peralatan Konsumen & Utilitas Lingkungan
Suku cadang: Bak luar mesin cuci, rangka utama AC, tempat sampah kota 120L/240L, ruang akses kabel.
Resin: HDPE, PP, ABS Struktural.
Persyaratan Teknis: Kekakuan struktural untuk menahan siklus pendinginan yang panjang tanpa deformasi termal; sistem ejeksi hidrolik multi-titik.
Manufaktur, Instalasi & Komisioning
Manufaktur Presisi Pabrik
Struktur berat menjalani-anil pelepas tegangan di tungku perlakuan panas digital-sebelum dilakukan pemesinan.
Permukaan pelat dan lubang-batang pengikat dikerjakan dalam satu pengaturan pada pabrik pengeboran-jenis lantai CNC yang besar untuk menjaga toleransi geometrik.
Kontrol Kualitas & Pengujian Penerimaan Pabrik (FAT)
Setiap mesin menjalani siklus pengujian uji kering 24-jam dengan kecepatan pengoperasian maksimum sebelum dikirim.
Interferometer laser memverifikasi kesejajaran pelat dan kemampuan pengulangan gerakan. Saluran hidraulik diuji tekanannya-pada 1,5 kali tekanan kerja untuk mencegah kebocoran.
Logistik, Instalasi & Pengujian Penerimaan Lokasi (SAT)
Logistik: Dikirim sebagai sub-rakitan modular (unit penjepit, unit injeksi, paket daya hidraulik) pada rak-datar dan kontainer-atas terbuka.
Pemasangan: Perataan presisi menggunakan-pemasangan baji tugas berat pada lantai beton industri bertulang (ketebalan beton minimum: 250 - 300 mm).
Uji coba: Ver-di lokasi mencakup pembilasan kebersihan oli hidraulik (standar ISO 4406 14/16/11), kalibrasi zona pemanasan, penyelarasan kunci-batang pengikat, dan pengujian integrasi penuh dengan peralatan dan otomatisasi cetakan pelanggan.
Kustomisasi & OEM
Kami menawarkan modifikasi mekanis, hidraulik, dan perangkat lunak yang disesuaikan untuk mengintegrasikan mesin besar kami ke dalam sel manufaktur khusus:
Siang Hari yang Diperpanjang & Peningkatan Tinggi Cetakan:Pelat tambahan dan batang pengikat memanjang-untuk aplikasi pencetakan-gambar dalam (misalnya, tempat sampah, tangki dalam).
Pengikat-Sistem Penarik Batang:Ekstraksi batang pengikat hidraulik-di posisi atas atau samping memungkinkan pemuatan cetakan horizontal dengan jarak bebas derek di atas kepala dibatasi.
Unit Pemlastisan Khusus:
Tong bimetalik-yang sangat aus untuk menangani muatan serat kaca atau pengisi mineral hingga 50%.
Sekrup-tahan korosi (Baja berlapis Inconel atau-krom) untuk memproses PVC dan polimer-tahan api.
Tong berventilasi untuk memproses resin higroskopis tanpa-pengeringan terlebih dahulu.
Peningkatan-Material / Co-Injeksi:Unit injeksi sekunder modular (piggyback, bentuk L-, atau tata letak vertikal) dengan kontrol meja putar terintegrasi untuk pencetakan multi-shot.
Mesin Terkait
Untuk mendukung persyaratan pemrosesan khusus, kami menawarkan platform mesin pelengkap:
Semua-Mesin Cetak Injeksi Listrik (100T - 450T):
Sistem yang sangat-presisi dan bersih-dirancang untuk komponen medis dan optik tanpa risiko kontaminasi oli.
Mesin Multi-Warna / Multi-Komponen (150T - 1,600T):
Meja putar atau pelat indeks terintegrasi untuk-pencahayaan otomotif multi-bahan dan segel-pegangan lembut.
Sistem Bentuk Awal PET (250T - 800T):
Platform-berkecepatan tinggi-yang dibuat khusus dan dilengkapi dengan-unit plastisisasi torsi tinggi, teknologi pelat dingin, dan otomatisasi pasca-pendinginan khusus.
Peralatan & Otomatisasi Tambahan:
Robot servo, sistem pengangkutan material terpusat, pencampur gravimetri, dan pengontrol suhu cetakan yang dikalibrasi untuk menghasilkan-hasil resin bervolume tinggi.
Pertanyaan Umum
Kami adalah produsen dan pemasok mesin cetak injeksi besar profesional di Cina, yang berspesialisasi dalam menyediakan layanan khusus berkualitas tinggi. Kami dengan hangat menyambut Anda di grosir mesin cetak injeksi besar untuk dijual di sini dari pabrik kami. Untuk konsultasi harga, hubungi kami.