


Kecepatan pengumpanan sekrup pada mesin cetak injeksi casing ponsel memainkan peran penting dalam menentukan kualitas dan efisiensi proses produksi. Sebagai pemasok terkemukaMesin Cetakan Injeksi Kasus Telepon, kami memahami pentingnya mengoptimalkan parameter ini. Dalam postingan blog kali ini, kami akan mempelajari detail cara mengatur kecepatan pengumpanan sekrup secara efektif, dengan mempertimbangkan berbagai faktor yang mempengaruhinya.
Memahami Dasar-dasar Pengumpanan Sekrup dalam Cetakan Injeksi
Sebelum kita membahas proses penyesuaian, penting untuk memahami prinsip dasar pengumpanan sekrup pada mesin cetak injeksi. Sekrup pada mesin berfungsi sebagai konveyor dan mixer. Berputar untuk mengangkut bahan plastik dari hopper menuju bagian depan laras. Selama proses ini, plastik dipanaskan dan dicairkan, dan sekrup juga memberikan tekanan untuk menyuntikkan plastik cair ke dalam rongga cetakan.
Kecepatan pengumpanan sekrup didefinisikan sebagai kecepatan putaran sekrup dan menggerakkan material plastik ke depan. Ini diukur dalam putaran per menit (RPM). Kecepatan pengumpanan sekrup yang tepat memastikan jumlah plastik cair yang tepat dikirimkan ke cetakan pada waktu yang tepat, sehingga menghasilkan casing ponsel berkualitas tinggi dengan dimensi dan sifat yang konsisten.
Faktor-Faktor yang Mempengaruhi Kecepatan Pengumpanan Sekrup
1. Sifat Bahan Plastik
Bahan plastik yang berbeda memiliki karakteristik aliran yang berbeda pula. Misalnya, material dengan viskositas tinggi, seperti beberapa plastik rekayasa, memerlukan kecepatan pengumpanan sekrup yang lebih lambat. Hal ini karena plastik dengan viskositas tinggi lebih sulit mengalir, dan putaran berkecepatan tinggi dapat menyebabkan tegangan geser yang berlebihan, sehingga menyebabkan degradasi material dan kualitas produk yang buruk. Sebaliknya, plastik dengan viskositas rendah umumnya dapat mentolerir kecepatan pengumpanan sekrup yang lebih tinggi.
2. Desain Cetakan
Desain cetakan casing ponsel juga mempengaruhi kecepatan pengumpanan sekrup. Desain cetakan yang rumit dengan dinding tipis atau rongga kecil mungkin memerlukan kecepatan pengumpanan yang lebih lambat untuk memastikan bahwa plastik cair dapat mengisi cetakan secara merata tanpa menyebabkan perangkap udara atau tembakan pendek. Sebaliknya, desain cetakan sederhana dengan rongga yang lebih besar seringkali dapat menangani kecepatan pengumpanan yang lebih cepat.
3. Kapasitas Mesin
Kapasitas mesin cetak injeksi, termasuk ukuran sekrup dan kekuatan sistem penggerak, membatasi kecepatan pengumpanan sekrup maksimum dan minimum. Mesin dengan diameter sekrup yang lebih besar umumnya dapat beroperasi pada kecepatan pengumpanan yang lebih tinggi, tetapi juga perlu disesuaikan dengan kebutuhan spesifik produksi.
Langkah-langkah untuk Menyesuaikan Kecepatan Pengumpanan Sekrup
1. Analisis Bahan Plastik
Pertama, kenali jenis bahan plastik yang digunakan untuk produksi casing ponsel. Lihat lembar data material yang disediakan oleh pemasok untuk memahami sifat aliran, titik leleh, dan parameter pemrosesan yang direkomendasikan. Berdasarkan informasi ini, tetapkan rentang kecepatan pengumpanan sekrup awal. Misalnya jika Anda menggunakan polikarbonat (PC) yang memiliki viskositas relatif tinggi, mulailah dengan kecepatan yang lebih rendah, misalnya 30 - 50 RPM.
2. Evaluasi Cetakannya
Periksa cetakan casing ponsel dengan cermat. Pertimbangkan kerumitan desain, ketebalan dinding, dan ukuran rongga. Jika cetakan memiliki bagian berdinding tipis, disarankan untuk memulai dengan kecepatan lebih lambat untuk memastikan pengisian selesai. Anda juga dapat berkonsultasi dengan perancang atau produsen cetakan untuk mendapatkan rekomendasi mengenai kecepatan pengumpanan sekrup yang sesuai.
3. Atur Kecepatan Awal
Pada panel kontrolMesin Cetakan Injeksi Kasus Telepon, temukan pengaturan penyesuaian kecepatan pengumpanan sekrup. Masukkan nilai kecepatan awal berdasarkan analisa bahan plastik dan cetakan. Pastikan untuk mencatat pengaturan awal ini untuk referensi di masa mendatang.
4. Melakukan Uji Coba
Nyalakan mesin cetak injeksi dan lakukan beberapa uji coba dengan kecepatan pengumpanan sekrup awal. Amati proses pengisian cetakan. Periksa tanda-tanda pengisian yang tidak lengkap, seperti tembakan pendek atau jebakan udara. Periksa juga kualitas casing ponsel yang diproduksi, termasuk permukaan akhir, dimensi, dan sifat mekanik.
5. Lakukan Penyesuaian
Jika pengujian menunjukkan bahwa pengisian tidak lengkap atau kualitas produk buruk, sesuaikan kecepatan pengumpanan sekrup. Jika cetakan belum terisi penuh, tingkatkan kecepatan secara bertahap sedikit demi sedikit, misalnya 5 - 10 RPM setiap penyesuaian. Setelah setiap penyesuaian, lakukan uji coba lagi untuk mengevaluasi hasilnya.
Sebaliknya, jika produk menunjukkan tanda-tanda pengisian berlebih, seperti kilatan atau tekanan berlebihan pada cetakan, kurangi kecepatan pengumpanan sekrup. Pantau terus proses produksi dan lakukan penyesuaian hingga kecepatan pengumpanan sekrup yang optimal tercapai.
6. Pantau dan Sempurnakan
Setelah kecepatan optimal awal ditemukan, terus pantau proses produksi selama jangka waktu tertentu. Faktor-faktor seperti perubahan suhu sekitar, variasi batch material, dan keausan mesin dapat mempengaruhi persyaratan kecepatan pengumpanan sekrup. Lakukan penyesuaian sesuai kebutuhan untuk menjaga kualitas produk yang konsisten.
Menggunakan Sistem Kontrol Tingkat Lanjut
Banyak yang modernMesin Cetakan Injeksi Kasus Telepondilengkapi dengan sistem kontrol canggih yang dapat secara otomatis menyesuaikan kecepatan pengumpanan sekrup berdasarkan umpan balik waktu nyata. Sistem ini menggunakan sensor untuk memantau parameter seperti tekanan, suhu, dan waktu pengisian.
Misalnya, jika sensor tekanan mendeteksi peningkatan tekanan secara tiba-tiba selama proses pengisian, sistem kontrol dapat secara otomatis mengurangi kecepatan pengumpanan sekrup untuk mencegah pengisian berlebih. Hal ini tidak hanya meningkatkan kualitas produk tetapi juga meningkatkan efisiensi proses produksi.

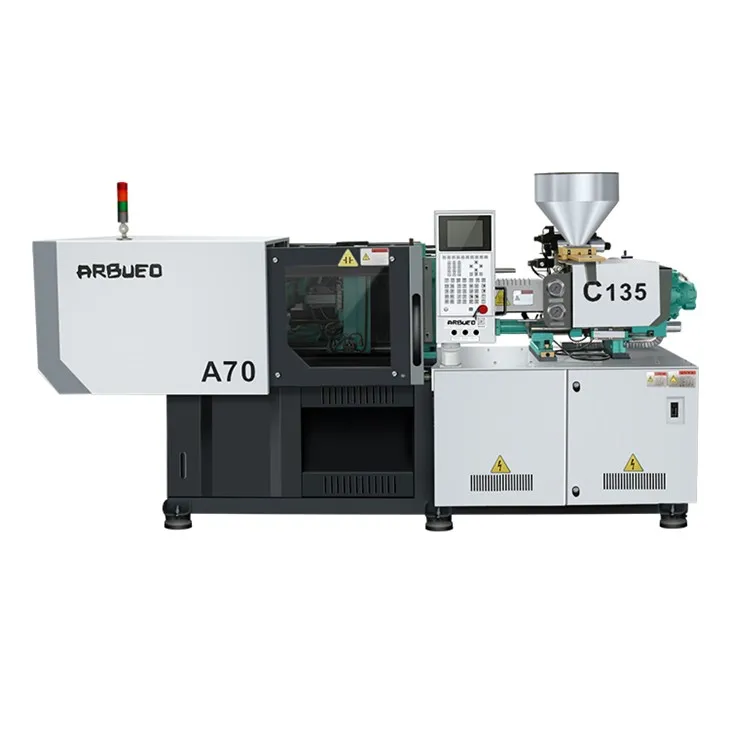
Perbandingan dengan Mesin Cetak Injeksi Lainnya
Menarik untuk diperhatikan perbedaan penyesuaian kecepatan pengumpanan sekrup jika dibandingkan dengan jenis mesin cetak injeksi lainnya, sepertiMesin Cetak Injeksi Plastik Atas MejaDanMesin Cetakan Injeksi Busa Poliuretan.
Mesin cetak injeksi plastik atas meja umumnya berukuran lebih kecil dan sering digunakan untuk produksi skala kecil atau pembuatan prototipe. Mereka mungkin memiliki rentang kecepatan pengumpanan sekrup yang lebih terbatas karena diameter sekrupnya yang lebih kecil dan sistem penggerak daya yang lebih rendah. Namun prinsip dasar pengaturan kecepatan berdasarkan bahan dan sifat cetakan tetap berlaku.
Sebaliknya, mesin cetak injeksi busa poliuretan menangani jenis bahan yang berbeda. Busa poliuretan memiliki sifat ekspansi dan pengawetan yang unik, yang memerlukan pendekatan berbeda dalam penyesuaian kecepatan pengumpanan sekrup. Kecepatannya perlu dikontrol dengan hati-hati untuk memastikan pembusaan dan pengisian cetakan yang tepat.
Kesimpulan
Menyesuaikan kecepatan pengumpanan sekrup pada mesin cetak injeksi casing ponsel merupakan proses penting yang memerlukan pemahaman komprehensif tentang bahan plastik, desain cetakan, dan kemampuan mesin. Dengan mengikuti langkah-langkah yang diuraikan dalam postingan blog ini dan menggunakan sistem kontrol lanjutan jika tersedia, Anda dapat mengoptimalkan kecepatan pengumpanan sekrup untuk mencapai produksi casing ponsel berkualitas tinggi.
Jika Anda mencari yang dapat diandalkanMesin Cetakan Injeksi Kasus Teleponatau memerlukan bantuan lebih lanjut dengan penyesuaian kecepatan pengumpanan sekrup, kami siap membantu. Tim ahli kami memiliki pengalaman luas dalam teknologi cetakan injeksi dan dapat memberi Anda saran dan solusi profesional. Hubungi kami hari ini untuk memulai diskusi tentang kebutuhan spesifik Anda dan jelajahi bagaimana mesin kami dapat meningkatkan proses produksi casing ponsel Anda.
Referensi
- Buku Panduan Pengolahan Plastik, diedit oleh Hanser Gardner Publications
- Cetakan Injeksi: Teori dan Praktek, oleh O. Kröger dan K. Michaeli