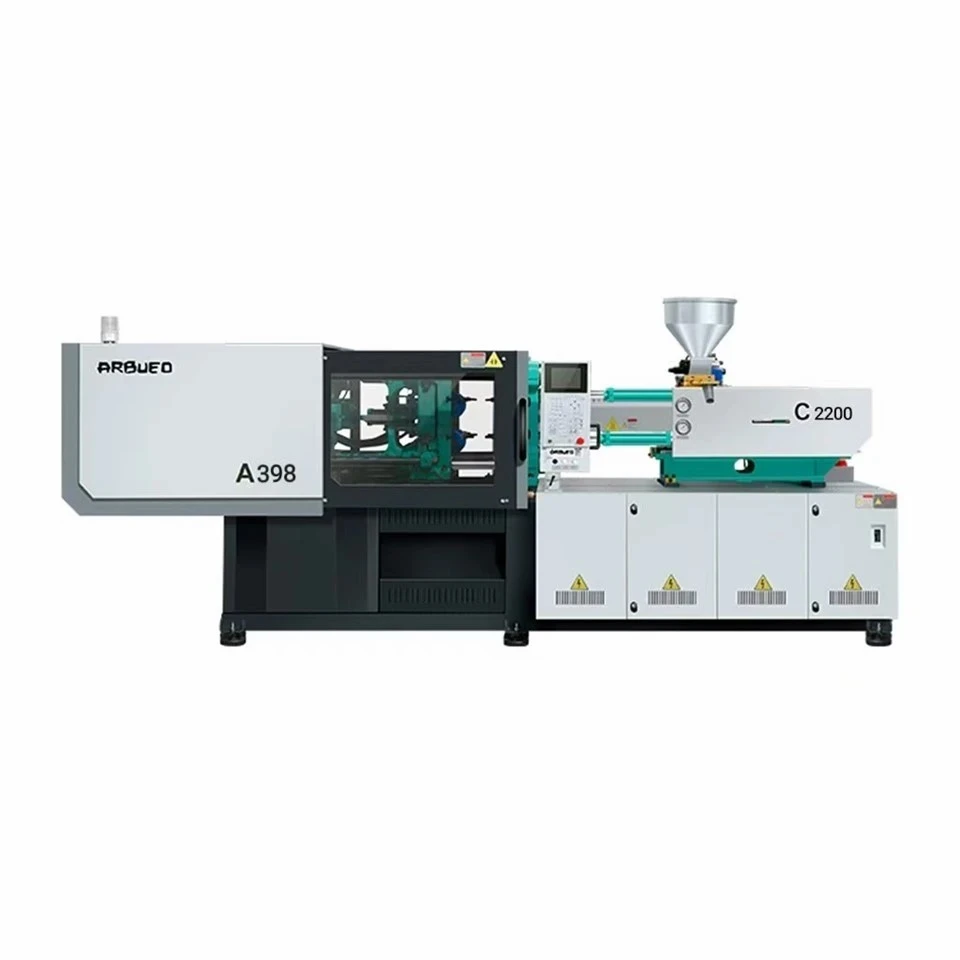

Mesin Cetak Injeksi-Kecepatan Tinggi untuk Kontainer-Berdinding Tipis
Sistem-cetakan injeksi berkecepatan tinggi yang dibuat untuk wadah plastik-berdinding tipis memerlukan kekakuan struktural, laju injeksi tinggi, dan eksekusi siklus-pengeringan yang cepat. Mesin cetak injeksi standar tidak dapat mencapai kecepatan pengisian yang diperlukan untuk ketebalan dinding di bawah 0,5 mm tanpa mengalami pembekuan gerbang prematur-off, tembakan pendek, atau tekanan cetakan-yang berlebihan.
Platform ini menggunakan sistem hidrolik-servo penggerak-langsung yang terintegrasi dengan bantuan akumulator untuk menghasilkan kecepatan injeksi hingga 800 mm/s. Mekanisme penjepitan-kekakuan tinggi menjaga paralelisme pelat secara presisi dalam siklus-tonase penuh yang cepat, sehingga melindungi cetakan pelari panas-berrongga dari keausan dini. Dibuat khusus untuk aplikasi pengemasan-termasuk wadah makanan polipropilen (PP), wadah IML (-Labelan Cetakan), tutup kemasan, dan-peralatan medis sekali pakai berdinding tipis-peralatan ini beroperasi pada waktu siklus paling cepat 2,8 hingga 4,5 detik bergantung pada jumlah rongga dan geometri dinding.
Spesifikasi Utama
Tabel di bawah menguraikan parameter teknis untuk-pembuatan kontainer berdinding tipis. Semua nilai diverifikasi berdasarkan protokol pengujian standar.
|
Parameter Teknis |
Satuan |
Rentang Nilai/Spesifikasi |
|
Kekuatan Penjepit |
kN / Ton |
2.500 – 5.500 / 250 – 550 Ton |
|
Ikat-Jarak Batang (H x V) |
mm |
580x580 hingga 880x880 |
|
Kecepatan Injeksi |
mm/s |
350 – 800 (Akumulator-Dibantu) |
|
Kecepatan Injeksi (Maks) |
cm3/dtk |
800 – 1,500 |
|
Rasio L/D Sekrup |
L/D |
22:1 – 25:1 (Dioptimalkan untuk PP/PS) |
|
Opsi Diameter Sekrup |
mm |
42 / 50 / 55 / 60 / 65 |
|
Maks. Berat Tembakan (PP) |
g |
180 – 620 |
|
Tekanan Injeksi |
batang |
2,000 – 2,400 |
|
Waktu Siklus Kering (Euromap 6) |
detik |
1.4 – 2.1 |
|
Pukulan / Gaya Ejektor |
mm / kN |
150 – 220 / 60 – 110 |
|
Tekanan Sistem |
MPa |
17.5 – 21.0 |
|
Tenaga Pompa Hidrolik |
kW |
45 – 90 (Berbasis Servo-) |
Fitur Utama
Unit Hidraulik & Injeksi
Akumulator-Sirkuit Injeksi Berbantuan: Menggunakan-akumulator nitrogen bertekanan tinggi untuk mengalirkan oli hidrolik langsung ke silinder injeksi, mengatasi hambatan cairan secara instan untuk mencapai kecepatan puncak dalam hitungan milidetik.
Profil-Melt Barrier Screw Profile: Dilengkapi rasio L/D khusus dengan elemen pencampur yang dirancang untuk menghomogenisasi poliolefin MFI-tinggi tanpa menyebabkan degradasi termal polimer atau lonjakan viskositas.
Injeksi-Silinder Seimbang Ganda: Silinder injeksi kembar sejajar secara simetris dengan sumbu sekrup untuk menghilangkan pemuatan-sisi pada laras injeksi dan meningkatkan akurasi-ke-pengulangan bidikan.
Penjepit & Kontrol Mesin
Pengakuan Pelat & Kontrol Paralelisme: Pelat cor berstruktur kotak yang dirancang melalui Analisis Elemen Hingga (FEA) meminimalkan defleksi pelat akibat gaya penguncian hingga di bawah 0,05 mm, sehingga menjaga garis perpisahan cetakan.
Kontrol Servo Loop Tertutup: Transduser linier digital memantau pergerakan pelat, posisi injeksi, dan langkah ejektor pada kecepatan respons 1 kHz, menggerakkan loop katup proporsional untuk pengulangan posisi yang akurat.
Ejeksi Mekanis Berkecepatan Tinggi-: Ejektor hidraulik yang disinkronkan dengan gerakan pembukaan penjepit memungkinkan pelepasan komponen secara terus-menerus atau lepas landasnya robot berkecepatan tinggi-tanpa menghentikan gerakan pelat.
Prinsip Kerja & Konfigurasi Mesin
Cetakan dinding-tipis berbeda secara mendasar dari cetakan kemasan standar karena dinamika lelehnya. Resin plastis memasuki rongga cetakan dengan kecepatan ekstrim untuk menyelesaikan pengisian sebelum lapisan beku menghambat aliran.
Perincian Aliran Proses
Fase Plastikasi: Resin-indeks aliran leleh (MFI) tinggi (biasanya MFI 30–100) meleleh di dalam tong 22:1 atau 25:1 L/D. Kontrol tekanan balik-proporsional memastikan kepadatan stabil di sepanjang penerbangan sekrup.
Fase Akselerasi & Injeksi: Setelah klem terkunci, katup akumulator nitrogen bergeser terbuka. Cairan hidrolik mempercepat piston injeksi hingga 600–800 mm/s dalam waktu kurang dari 20 milidetik, mendorong lelehan ke dalam saluran cetakan setipis 0,35 mm.
Peralihan & Pengepakan V/P: Sensor posisi linier memicu peralihan dari kecepatan-pengisian terkontrol ke tekanan-pengemasan terkontrol berdasarkan posisi sekrup (akurat dalam ±0,1 mm) untuk mencegah kedipan cetakan.
Pemulihan Gerakan Tersinkronisasi: Saat siklus pendinginan selesai, pelat yang bergerak berakselerasi kembali sementara pin ejektor menyala secara serempak, sehingga komponen dapat jatuh atau memasuki lengan otomatisasi IML tanpa jeda.
Keuntungan Teknis
Mitigasi Lendutan Unit Penjepit
Pelat standar melentur ke dalam di bawah tekanan tinggi, menyebabkan distribusi penjepitan tidak merata pada-cetakan multirongga. Platform ini menggunakan pelat kotak dorong-pusat yang mengarahkan gaya penjepitan ke pusat cetakan, mengurangi deformasi pelat dan menjaga ketebalan dinding bagian tetap seragam dalam toleransi ±0,02 mm di semua rongga.
Kecepatan Respon Hidraulik
Dengan mengintegrasikan katup arah proporsional-respons tinggi langsung ke blok injeksi, penundaan aliran hidraulik dapat dihilangkan. Mesin bertransisi dari nol ke kecepatan injeksi maksimum dalam 16 milidetik, mencegah stagnasi bagian depan lelehan selama pengisian bagian tipis.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Tanda Aliran / Bidikan Pendek
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Dinding Homogen 0,4 mm
Manajemen Termal & Konservasi Energi
Tidak seperti pembangkit hidraulik berkapasitas tetap-konvensional yang melepaskan energi yang tidak terpakai sebagai panas, penggerak servo magnet permanen-internal menyesuaikan RPM pompa agar sesuai dengan permintaan sesaat. Konsumsi daya turun 30% hingga 55% selama siklus pendinginan dan penahanan dibandingkan dengan sistem non-servo, menjaga suhu oli tetap stabil di bawah 45 derajat tanpa kelebihan beban chiller eksternal secara terus-menerus.
Aplikasi Khas
Konfigurasi mesin ini dioptimalkan untuk pengemasan makanan-bervolume tinggi,-berdinding tipis, bahan habis pakai medis, dan barang konsumen sehari-hari yang memerlukan bagian dinding tipis.
|
Sektor Industri |
Akhir-Contoh Produk |
Ketebalan Dinding Khas |
Jumlah Rongga |
Waktu Siklus Target |
|
Kemasan Makanan |
Bak Margarin, Wadah Es Krim |
0,38 – 0,50mm |
4 hingga 8 Rongga |
2,8 – 3,8 detik |
|
Minuman & Susu |
Cangkir Kopi, Pot Yogurt (Kompatibel dengan IML) |
0,40 – 0,55mm |
8 hingga 16 Rongga |
3,2 – 4,2 detik |
|
Logistik & Penyimpanan |
Tamper Berengsel-Tutup yang Jelas |
0,45 – 0,60mm |
8 hingga 16 Rongga |
3,0 – 4,0 detik |
|
Sekali Pakai Medis |
Ujung Pipet, Botol Sampel |
0,50 – 0,70mm |
16 hingga 32 Rongga |
4,5 – 6,0 detik |
|
Pengemasan Industri |
-Ember Dinding Tipis/Kotak Makanan Cepat Saji- |
0,65 – 0,85mm |
2 hingga 4 Rongga |
5,0 – 7,5 detik |
Kompatibilitas Bahan
Pembuatan wadah-berdinding tipis memerlukan termoplastik dengan laju aliran tinggi dengan perilaku penipisan geser-yang dapat diprediksi. Rakitan barel mesin, zona suhu, dan profil sekrup dioptimalkan secara khusus untuk material berikut:
Polipropilena (PP):Resin primer untuk wadah makanan. Kompatibel dengan nilai kopolimer dan homopolimer acak yang menampilkan laju aliran leleh (MFI) dari 30 hingga 120 g/10 mnt.
Polistiren (GPPS / PINGGUL):Digunakan untuk cangkir dan peralatan makan bening yang kaku. Ditangani menggunakan tong bimetalik anti-aus untuk mencegah lecet akibat serpihan kaku.
Polietilen Densitas Tinggi-(HDPE):Digunakan untuk penutup, tutup, dan wadah struktural. Zona suhu barel mempertahankan kontrol pemanasan yang ketat dalam 4–5 tahap untuk mengatur viskositas lelehan.
Polimer Berbasis Bio-(campuran PLA / PBAT):Tersedia dengan geometri sekrup khusus dan rasio kompresi yang dikurangi untuk mencegah degradasi termal selama plastisasi.
Cara Memilih / Opsi Konfigurasi
Memilih kapasitas mesin yang tepat memerlukan penghitungan total luas permukaan yang diproyeksikan, berat cetakan, dan ukuran tembakan volumetrik.
Langkah Seleksi
Hitung Gaya Penjepit: Luas Proyeksi (cm2) x Jumlah Rongga x Tekanan Rongga (600–800 bar)=Tonase yang Dibutuhkan.
Verifikasi Ukuran Peluru: Berat Peluru harus berada di antara 30% dan 70% dari Total Kapasitas Barel Mesin.
Pilih Antarmuka Otomatisasi: Pilih Euromap 67 atau Euromap 73 untuk IML atau Robot-Lepas Landas-Kecepatan Tinggi.
Peningkatan Modular Opsional
Barel & Sekrup Bimetalik: Penting untuk memproses resin daur ulang (rPP/rPET) atau senyawa yang mengandung aditif atau pigmen abrasif.
Rakitan Katup Ledakan Udara: Katup pelontar pneumatik sirkuit ganda-atau empat-terintegrasi pada pelat statis/bergerak untuk-pengurangan komponen berkecepatan tinggi.
Protokol Otomatisasi: Antarmuka robot standar Euromap 67 atau Euromap 73 untuk integrasi yang lancar dengan robotika IML-entri samping dan sistem penumpukan hilir.
Manufaktur & Kontrol Kualitas
Rangka mesin dibuat dari-profil baja struktural yang bebas tegangan untuk mencegah pergeseran dimensi selama bertahun-tahun dalam siklus-frekuensi tinggi.
Alur Kerja Produksi
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Pabrik Basah Lari
Integritas Pemesinan: Coran besar (pelat, alas, pengalih) menjalani anil termal yang diikuti dengan pemesinan-penyiapan tunggal pada pusat penggilingan portal CNC 5-sumbu untuk menjamin paralelisme lubang batang pengikat dalam jarak 0,02 mm.
Pengujian Sirkuit Hidraulik: Semua manifold hidraulik diuji tekanannya-pada tingkat operasional 1,5 kali selama 24 jam untuk memverifikasi tidak adanya kebocoran internal sebelum perakitan.
Verifikasi Penyelarasan Laser: Paralelisme pelat diverifikasi pada beban penjepitan 0%, 50%, dan 100% menggunakan peralatan penyelarasan laser sebelum persetujuan pabrik-off.
Uji Ketahanan Pra-Pengiriman: Setiap mesin menjalani siklus pengujian pengeringan-pengeringan selama 48-jam terus menerus bersamaan dengan pengujian injeksi cetakan beban penuh selama 4 jam untuk memverifikasi stabilitas tekanan, akurasi sensor, dan keseimbangan kontrol termal.
Kustomisasi & Dukungan OEM
Kami menyediakan konfigurasi mesin yang disesuaikan agar sesuai dengan tata letak cetakan tertentu, infrastruktur otomasi pabrik, dan standar energi regional:
Ikatan yang Diperpanjang-Spasi Batang:Dimensi pelat khusus untuk mengakomodasi-cetakan hot-runner multirongga yang besar atau pelat inti yang dapat dilepas.
Profil Sekrup Khusus:Profil pencampuran khusus untuk dispersi masterbatch, geometri-geser rendah untuk bio-resin, atau perawatan permukaan yang diperkeras untuk senyawa berisi kalsium-karbonat.
Adaptasi Daya & Tegangan:Lemari listrik-yang dikonfigurasi dari pabrik cocok dengan jaringan listrik 3 Fase 200V, 380V, 415V, atau 480V pada 50Hz atau 60Hz, sesuai dengan standar CE dan UL.
Unit Kontrol Hot Runner Terintegrasi:Kabinet-terintegrasi-modul kontrol suhu hot runner multi-zona, menghilangkan unit lantai yang berdiri sendiri dan menyederhanakan tata letak kabel.
Apa yang Harus Disediakan Pembeli untuk Penawaran
Untuk menerima proposal komersial yang akurat dengan ukuran mesin yang tepat, perkiraan waktu siklus, dan proyeksi ROI, harap sertakan masukan teknis berikut dalam pertanyaan Anda:
Bagian Gambar / File CAD 3D:File STEP (.stp) atau Parasolid (.x_t) yang merinci profil ketebalan dinding, struktur rusuk, dan lokasi gerbang.
Data Bahan:Jenis polimer, kadar, dan Indeks Aliran Meleleh (MFI) (misalnya PP Random Copolymer, MFI 70).
Target Kapasitas Produksi:Output per jam atau waktu siklus target yang diperlukan per bagian.
Informasi Cetakan:Jumlah rongga, dimensi cetakan keseluruhan (Lebar x Panjang x Tinggi), detail sistem manifold hot runner, dan total berat cetakan.
Persyaratan Otomasi Hilir:Informasi apakah jalur akan menggunakan-pemilih entri atas, otomatisasi IML-entri samping, inspeksi penglihatan optik, atau unit penumpukan otomatis.
Pertanyaan Umum
T: Apa perbedaan-injeksi berbantuan akumulator dengan injeksi hidrolik servo-standar?
J: Pompa hidrolik servo-standar mengandalkan akselerasi motor untuk menyalurkan aliran oli, memerlukan waktu hingga 100–200 milidetik untuk mencapai kecepatan tertinggi. Akumulator menyimpan oli hidrolik terlebih dahulu dalam-gas nitrogen bertekanan tinggi. Saat katup terbuka, oli langsung keluar, mencapai kecepatan puncak hingga 800 mm/s dalam waktu kurang dari 20 milidetik-yang sangat penting untuk mengisi bagian dinding tipis sebelum plastik membeku.
T: Berapa waktu siklus yang dapat saya harapkan untuk wadah 500 ml berdinding 0,45 mm?
J: Pada cetakan 4-rongga yang menggunakan PP aliran tinggi (MFI Lebih Besar dari atau sama dengan 60) dan pendinginan cetakan yang memadai (air dingin pada suhu 8–10 derajat ), total waktu siklus biasanya berkisar antara 3,0 dan 3,6 detik. Waktu sebenarnya bergantung pada desain saluran pendingin cetakan (seperti sisipan pendingin konformal) dan kecepatan pelepasan otomatisasi.
T: Apakah mesin ini kompatibel dengan sistem-entri samping IML (Dalam-Pelabelan Cetakan)?
J: Ya. Unit penjepit mencakup pola pemasangan pada pelat stasioner untuk rangka robot-entri samping. Antarmuka Euromap 67 dan Euromap 73 yang terintegrasi telah dilengkapi-kabel untuk mengoordinasikan interlock keselamatan, sinyal posisi pelat, dan perintah-tarikan inti antara mesin dan sistem otomatisasi IML.
T: Bagaimana cara mengatasi keausan pelat dalam operasi-kecepatan tinggi yang berkelanjutan?
J: Pelat yang bergerak meluncur di-rel pemandu linier tugas berat, bukan langsung di atas palang pengikat. Desain ini mengisolasi batang pengikat dari menahan beban pelat, mencegah bushing batang pengikat, mempertahankan paralelisme pelat yang konsisten, dan memperpanjang masa pakai cetakan multi-rongga.
Tag populer: mesin cetak injeksi berkecepatan tinggi untuk wadah berdinding tipis, mesin cetak injeksi berkecepatan tinggi Cina untuk produsen, pemasok, pabrik wadah berdinding tipis