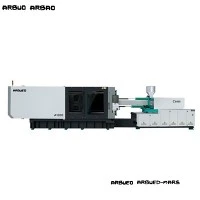
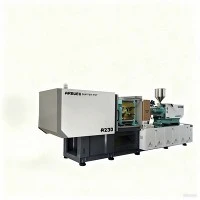
Mesin Cetak Injeksi 1600 Ton
Mesin Cetak Injeksi Servo Hidraulik 1600-Ton dirancang untuk aplikasi pencetakan presisi-tugas berat dan berskala besar-. Dirancang untuk suku cadang otomotif ukuran menengah-hingga-besar, kontainer industri, rumah peralatan struktural, dan perlengkapan kota, alat berat ini menyeimbangkan gaya penjepitan yang tinggi dengan konsumsi energi operasional yang rendah.
Dilengkapi dengan sistem penggerak servo hidrolik-torsi tinggi, sistem ini memberikan kemampuan pengulangan yang presisi, mengurangi waktu siklus, dan penghematan energi hingga 30%–60% dibandingkan dengan sistem hidrolik-perpindahan tetap konvensional. Dibuat dengan mekanisme penjepit pengalih tugas berat dan dasar kekakuan tinggi, mekanisme ini meminimalkan defleksi pelat pada tonase penuh, memastikan stabilitas dimensi komponen dan memperpanjang masa pakai cetakan.
Spesifikasi Utama
Di bawah ini adalah spesifikasi teknis standar untuk konfigurasi dasar. Penyesuaian parameter standar dan pilihan sekrup khusus tersedia untuk memenuhi persyaratan-berat dan tekanan tembakan tertentu.
|
Kategori Parameter |
Spesifikasi Barang |
Satuan Metrik |
Nilai Teknis |
|
Unit Penjepit |
Kekuatan Penjepit |
buku |
16,000 |
|
Pukulan Pembukaan |
mm |
1,450 |
|
|
Jarak Antar Tie Bar (H x V) |
mm |
1,550 x 1,450 |
|
|
Maks. Tinggi Cetakan |
mm |
1,500 |
|
|
Minimal. Tinggi Cetakan |
mm |
650 |
|
|
Pukulan Ejektor |
mm |
350 |
|
|
Kekuatan Ejektor |
buku |
310 |
|
|
Unit Injeksi |
Diameter Sekrup (opsi A / B / C) |
mm |
130 / 140 / 150 |
|
Volume Tembakan Teoretis (Sekrup B) |
cm³ |
8,930 |
|
|
Berat Injeksi (PS, Sekrup B) |
g |
8,125 |
|
|
Tekanan Injeksi (Sekrup B) |
MPa |
165 |
|
|
Rasio L/D Sekrup |
L/D |
22:1 |
|
|
Maks. Kecepatan Sekrup |
rpm |
110 |
|
|
Tenaga & Penggerak |
Tenaga Motor Servo |
kW |
110 + 55 |
|
Kapasitas Pemanasan |
kW |
75 |
|
|
Tekanan Hidraulik Sistem |
MPa |
17.5 |
|
|
Umum |
Kapasitas Tangki Minyak |
L |
2,200 |
|
Dimensi Mesin Keseluruhan (P x L x T) |
m |
14.2 x 3.2 x 3.6 |
|
|
Berat Alat Keseluruhan |
Ton |
~98 |
Fitur Utama
Rangka Penjepit-Kekakuan Tinggi
Desain pelat yang dioptimalkan Analisis Elemen Hingga (FEA) mendistribusikan gaya penjepitan 16.000 kN secara merata di seluruh permukaan cetakan. Hal ini mencegah defleksi bagian tengah, mengurangi kilatan cahaya pada komponen-permukaan-luas, dan memperluas integritas segel batas cetakan.
Servo-Sistem Penggerak Hidraulik
Mengintegrasikan motor servo sinkron magnet permanen yang dipasangkan dengan pompa roda gigi internal. Sistem kontrol tekanan dan aliran loop tertutup merespons dalam waktu 40 ms, menghilangkan penggunaan daya idle selama siklus pendinginan dan secara signifikan menurunkan kenaikan suhu oli.
Unit Injeksi Presisi
Silinder injeksi kembar memastikan distribusi gaya yang seimbang di sepanjang sumbu sekrup selama-injeksi tekanan tinggi. Rel pemandu linier mendukung gerbong unit injeksi, mengurangi hambatan mekanis dan menjaga keselarasan aksial.
Mikrokontroler Industri Khusus
Menampilkan antarmuka PLC industri-waktu nyata dengan layar sentuh berwarna berukuran 15-inci. Termasuk pemrograman profil hingga 10 tahap injeksi, 5 tahap tekanan penahan, pelacakan proses SPC, dan memori penyimpanan hingga 200 pengaturan cetakan.
Prinsip Kerja & Konfigurasi Mesin
Urutan Gerakan
Penutupan Cetakan: Mekanisme pengalih ganda 5-titik memajukan pelat bergerak menggunakan kontrol tekanan-kecepatan rendah-tinggi, beralih secara mulus ke penguncian tonase tekanan tinggi sebelum injeksi.
Plastisisasi & Injeksi: Motor hidrolik menggerakkan sekrup paduan untuk membuat pelet polimer mentah menjadi plastis. Silinder hidraulik kembar mendorong sekrup ke depan, menjalankan injeksi yang dikontrol kecepatan-diikuti dengan penahan tekanan loop-tertutup.
Pendinginan & Pemulihan: Saat bagian mendingin di dalam cetakan, sekrup berputar untuk mengukur tembakan berikutnya. Tekanan balik dikontrol secara proporsional untuk mengoptimalkan kepadatan lelehan dan degassing.
Pembukaan & Pengeluaran Cetakan: Setelah pendinginan, mekanisme pengalih membuka pelat dengan pengereman-start yang lembut. Sistem pin ejektor hidrolik pusat berfungsi untuk melepaskan bagian cetakan.
Pemilihan Komponen Inti
Kontrol Hidraulik: Katup tekanan dan aliran proporsional Yuken / Rexroth
Sistem Servo: Motor servo Fase/Inovasi dipasangkan dengan-pompa roda gigi berefisiensi tinggi
Pelat & Batang Pengikat: Pelat baja tuang (QT500-7); Batang pengikat baja 40Cr dengan pelapisan krom keras dan pengerasan induksi frekuensi tinggi
Kelistrikan & Otomasi: Kontaktor AC Schneider, pengontrol Omron, antarmuka kontrol Mirle atau Techmation PLC
Transduser Linier: Sensor posisi Novotechnik / Gefran pada sumbu penjepit, injeksi, dan ejeksi
Produk-Keunggulan Teknis Tertentu
Pengurangan Defleksi Pelat & Pencegahan Kilatan
Cetakan-format besar sering kali mengalami-garis putus-putus karena pelat tengah melengkung akibat beban penjepitan yang tinggi. Dengan menerapkan pelat struktur-kotak dengan orientasi rusuk tegangan yang dioptimalkan, defleksi tengah dipertahankan dalam jarak 0,08 mm pada tekanan hidraulik penuh 1.600 ton.
Manajemen Suhu Minyak & Umur Panjang Cairan
Sistem servo loop tertutup menghasilkan lebih sedikit panas dibandingkan mesin pompa tetap tradisional. Temperatur pengoperasian oli yang lebih rendah (biasanya dijaga di bawah 45 derajat ) menjaga seal hidraulik, mempertahankan viskositas cairan yang konsisten, dan menggandakan interval servis oli hidraulik.
Opsi Ketahanan Aus Sekrup & Barel
Untuk senyawa-yang diisi serat kaca (misalnya, 30% GF PP atau PA66), sekrup nitridasi standar mengalami keausan yang lebih cepat. Kami menawarkan barel paduan bimetalik dengan penerbangan sekrup tungsten karbida, meningkatkan masa pakai sebanyak 3 hingga 5 kali lipat saat memproses resin abrasif.
Aplikasi Khas
Suku Cadang Eksterior & Interior Otomotif
Inti fasia bemper besar, penyangga struktural dasbor, penahan panel pintu, pelapis lengkungan roda, dan bagian bawah mesin.
Pengemasan & Logistik Industri
Palet pengapalan-polietilen densitas tinggi (HDPE),-peti berat yang dapat dilipat, tas jinjing, dan wadah sampah kota (240L hingga 660L).
Infrastruktur Kota & Bangunan
Perlengkapan pipa PVC/PPR besar, ruang inspeksi, saluran drainase, dan komponen struktur septic tank.
Peralatan Komersial & Rumah Tangga
Bak luar dan dasar struktural untuk mesin cuci, rumah unit luar ruangan AC, dan panel belakang televisi.
Kompatibilitas Bahan
|
Jenis Resin |
Penyusutan Khas (%) |
Kisaran Suhu Leleh (derajat) |
Persyaratan Konfigurasi Mesin |
|
Polipropilena (PP) |
1.0 – 2.5% |
200 – 260 derajat |
Profil sekrup standar; sirkuit cetakan berkapasitas pendinginan tinggi. |
|
Polietilen Densitas Tinggi-(HDPE) |
1.5 – 3.0% |
190 – 240 derajat |
Opsi sekrup torsi plastisisasi tinggi; kontrol tekanan balik yang akurat. |
|
ABS / PC + Paduan ABS |
0.4 – 0.7% |
230 – 270 derajat |
Fungsi dekompresi untuk mencegah air liur; tekanan penahan multi-tahap yang tepat. |
|
Poliamida (PA6 / PA66 + GF) |
0.3 – 1.2% |
260 – 310 derajat |
Sekrup dan laras tahan aus bimetalik-; pita pemanas keramik. |
Cara Memilih / Opsi Konfigurasi pada
Pemilihan spesifikasi yang tepat bergantung pada dimensi komponen, viskositas resin, dan desain cetakan:
Perhitungan Tonase Penjepit
Hitung luas bagian yang diproyeksikan (termasuk pelari) dan kalikan dengan faktor tekanan rongga material:
Tonase yang Dibutuhkan (kN)=Luas Proyeksi (cm²) x Faktor Material (3,5 – 6,5 kN/cm²)
Unit Injeksi & Pemilihan Sekrup
Sekrup A (130 mm): Menghasilkan tekanan injeksi lebih tinggi (hingga 190 MPa). Ideal untuk-plastik rekayasa dinding tipis atau bagian-panjang aliran panjang.
Sekrup B (140 mm): Opsi seimbang standar. Mengoptimalkan volume dan tekanan injeksi untuk poliolefin umum (PP/PE).
Sekrup C (150 mm): Memaksimalkan volume bidikan (hingga 10.200 cm³). Direkomendasikan untuk-bagian industri berdinding tebal yang memerlukan volume material tinggi dengan tekanan injeksi sedang.
Fitur Opsional
Unit penarik inti hidraulik multi-sirkuit (hingga 4 katup)
Kontrol injeksi sekuensial gerbang katup (aktuasi udara atau hidrolik)
Akumulator-injeksi berkecepatan tinggi-berbantuan (untuk kemasan-dinding tipis)
Sistem penjepit pelat magnetik untuk penggantian alat yang cepat
Manufaktur & Kontrol Kualitas
Infrastruktur Permesinan Berat
Semua rangka mesin menjalani pelepas tegangan-anil setelah pengelasan untuk menghilangkan ketegangan material internal. Pengeboran presisi pada lubang pin pelat dan pemandu batang pengikat dilakukan pada pabrik pengeboran horizontal CNC tipe lantai-yang besar untuk menjamin paralelisme yang ketat.
[Pengelasan Bingkai & Stres-Relief Annealing]
↓
[Lantai-Tipe Pengeboran & Penggilingan Horizontal CNC]
↓
[Penyelarasan Paralelisme Pelacak Laser]
↓
[Siklus Kering &-Uji Tekanan Hidraulik Tonase Penuh]
Kriteria Inspeksi
Paralelisme Pelat: Diperiksa melalui alat penyelarasan laser optik; dipertahankan dalam jarak 0,15 mm pada seluruh area pelat selama bergerak.
Penyelarasan & Ketegangan Tie Bar: Pengukur regangan elektronik mengukur distribusi beban yang merata di keempat tie bar di bawah tekanan penguncian penuh.
Pengujian Tahan Tekanan & Kebocoran: Blok manifold hidraulik menjalani pengujian penahan tekanan tinggi selama 24-jam untuk memverifikasi tidak ada kebocoran oli pada batas segel.
Pengujian Pengeringan Berkelanjutan-Pengujian: Siklus kering 72-jam tanpa gangguan sebelum pengiriman untuk memverifikasi stabilitas pengontrol, keseimbangan termal oli, dan kemampuan pengulangan sensor mekanis.
Kustomisasi & Dukungan OEM
Kami menyediakan penyesuaian teknis yang disesuaikan agar sesuai dengan tata letak pabrik dan jalur produksi tertentu:
Siang Hari & Pukulan yang Diperpanjang:Panjang batang pengikat khusus dan guratan bukaan yang diperpanjang untuk-bagian gambar dalam atau cetakan tumpukan.
Desain Sekrup Khusus:Geometri kepala pencampur khusus, sekrup penghalang untuk dispersi warna, atau tong berventilasi untuk bahan yang-sensitif terhadap kelembapan.
Standar Euromap / SPI:Integrasi antarmuka robot (Euromap 67 atau Euromap 12), pola lubang baut-pelat SPI, dan sinyal tarikan inti-standar.
Penyesuaian Tegangan:Integrasi transformator untuk standar kelistrikan global (misalnya, 480V 60Hz Amerika Utara, 380V 50Hz Eropa, 415V Australia).
Apa yang Harus Disediakan Pembeli untuk Penawaran
Untuk menerima kutipan komersial yang akurat dan lembar spesifikasi teknis, harap berikan rincian proyek berikut:
File atau Gambar Bagian 3D:Format STEP/IGES merinci dimensi bagian, ketebalan dinding, dan berat.
Spesifikasi Resin:Tingkatan bahan, kepadatan, dan tingkat penyusutan (misalnya, SABIC PP 575P dengan pengisi Talc 20%).
Dimensi Cetakan:Panjang, lebar, tinggi, dan berat total cetakan. Sertakan persyaratan-pull inti jika berlaku.
Waktu Siklus Target & Volume Tahunan:Hasil produksi yang diinginkan untuk membantu mengevaluasi ukuran motor dan pilihan kapasitas plastisisasi.
Catu Daya Pembangkit:Tegangan lokal (V), frekuensi (Hz), dan konfigurasi fasa.
Pertanyaan Umum
T: Berapa waktu tunggu tipikal untuk alat berat seberat 1.600 ton?
J: Waktu produksi standar adalah 60 hingga 75 hari setelah penandatanganan gambar teknik-dan konfirmasi deposit. Penyesuaian khusus (misalnya, izin tie bar yang diperpanjang atau unit injeksi khusus) memerlukan waktu 80 hingga 90 hari.
T: Bagaimana cara mesin diangkut ke fasilitas di luar negeri?
J: Karena dimensinya (berat total ~98 ton), alat berat ini dibongkar menjadi unit pengiriman modular: rakitan klem, basis injeksi, dan unit tenaga hidrolik. Pengangkutan diatur menggunakan-rak datar dan-kontainer bagian atas terbuka.
Q: Cakupan garansi dan suku cadang apa yang disediakan?
J: Mesin ini dilengkapi garansi mesin penuh selama 12-bulan dan garansi struktural selama 24 bulan untuk pelat dan tie bar. Kit suku cadang standar (pita pemanas, termokopel, cincin segel hidraulik, dan sakelar proximity) disertakan dalam pengiriman.
T: Dapatkah mesin ini berintegrasi dengan robot otomasi industri?
J: Ya. Sistem kontrol mendukung antarmuka standar Euromap 67 dan Euromap 12, memungkinkan komunikasi langsung dengan robot-entri atas,-entri samping, dan artikulasi 6 sumbu untuk ekstraksi bagian otomatis.
T: Perawatan rutin apa yang diperlukan untuk sistem hidrolik?
J: Elemen filter harus diperiksa setelah 500 jam pengoperasian awal dan diganti setiap 2.000 jam setelahnya. Pengujian oli hidrolik harus dilakukan setiap tahun untuk memverifikasi kebersihan (target ISO 4406 18/16/13) dan kinerja cairan.
Tag populer: Mesin cetak injeksi 1600 ton, produsen, pemasok, pabrik mesin cetak injeksi 1600 ton Cina