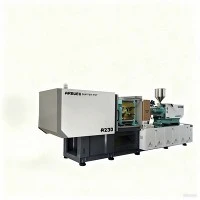
Mesin Cetakan Injeksi Berkecepatan Tinggi-untuk Pencetakan Presisi
Mesin cetakan injeksi-berkecepatan tinggi yang dirancang untuk produksi-volume tinggi,-tipis, dan toleransi-yang ketat menuntut waktu siklus pengeringan yang cepat, kecepatan injeksi yang tinggi, dan struktur rangka yang kaku. Beroperasi dalam gaya penjepit dari 100 hingga 1.000 metrik ton, unit ini mencapai kecepatan injeksi mulai dari 300 mm/s hingga lebih dari 800 mm/s melalui konfigurasi penggerak hidraulik berbantuan akumulator atau sepenuhnya elektrik.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Hz), rel pemandu linier pada pelat penjepit, dan sistem kontrol multi-CPU khusus untuk menangani perputaran frekuensi tinggi-berkelanjutan di lingkungan produksi 24/7.
Spesifikasi Utama
|
Parameter |
Kisaran Spesifikasi |
Uji/Dasar Standar |
|
Kekuatan Penjepit |
1.000 kN - 1,0000 kN (100 T - 1,000 T) |
ISO 20457 |
|
Ikat-Jarak Batang (H x V) |
360 x 360 mm hingga 1.180 x 1.180 mm |
PETA EURO 2 |
|
Kecepatan Injeksi |
300 mm/dtk - 800+ mm/dtk |
Akumulator-digerakkan / Servo-listrik |
|
Tekanan Injeksi |
1.800 batang - 2,500 batang |
Tekanan puncak hidraulik maks |
|
Rasio L/D Sekrup |
20:1 hingga 24:1 |
Profil sekrup universal/penghalang |
|
Waktu Siklus Kering (EUROMAP 6) |
1.2 s - 2.8 s |
Stroke pelat standar EUROMAP 6 |
|
Gaya Ejektor / Pukulan |
35 kN - 220 kN / 100 mm - 300 mm |
Penggerak servo hidrolik / listrik |
|
Paralelisme Pelat |
<= 0.05 mm at full clamping force |
Kalibrasi blok pengukur ISO 20457 |
|
Kontrol Suhu Presisi |
+-1.0 derajat per zona |
PID Loop tertutup-(4-8 zona) |
Fitur Utama
Penggerak Akumulator Hidraulik Loop Tertutup-:Akumulator bermuatan nitrogen-menghasilkan laju aliran seketika hingga 1.000 L/mnt, memungkinkan laju pengisian cepat yang diperlukan untuk ketebalan dinding di bawah 0,4 mm tanpa degradasi termal.
Desain Pelat-Kekakuan-Tinggi:Analisis Elemen Hingga (FEA)-pelat cor yang dioptimalkan meminimalkan deformasi pada tonase penuh, menjaga kontak permukaan cetakan dan mencegah kilatan pada perkakas dengan kavitasi tinggi.
Unit Injeksi Tarik-Silinder / Kembar-Ganda:Menyeimbangkan beban aksial selama-injeksi tekanan tinggi, menjaga keselarasan nosel secara presisi dan mengurangi tekanan mekanis pada dudukan laras.
Rel Panduan Linier untuk Pelat Bergerak:Menggantikan bushing-batang pengikat tradisional dengan-pemandu linier tugas berat, menghilangkan kontaminasi pelumas di area cetakan dan mengurangi koefisien gesekan hingga kurang dari 0,003.
Gerakan Multi-Sumbu Tersinkronisasi:Pengontrol terintegrasi memungkinkan pergerakan pembukaan klem, plastisisasi, dan ejeksi yang tumpang tindih, memperpendek waktu siklus pencetakan keseluruhan sebesar 15% hingga 25%.
Prinsip Kerja & Konfigurasi Mesin
Cetakan injeksi presisi-berkecepatan tinggi mengandalkan penyimpanan energi yang akurat dan pelepasan yang cepat. Oli hidraulik diberi tekanan ke dalam akumulator bermuatan nitrogen-selama fase pendinginan. Saat injeksi dimulai, katup servo proporsional dengan respons tinggi terbuka dalam waktu kurang dari 10 milidetik, mengarahkan akumulasi volume langsung ke silinder injeksi.
Arsitektur Mesin & Rakitan Utama
Unit Penjepit
Pelat Tailstock: Rumah baja struktural cor kaku diikat langsung ke rangka.
Pelat Bergerak (Rel Linier-Dipandu): Didukung oleh-blok gerak linier tugas berat untuk mencegah kendur akibat beban cetakan yang berat.
Pelat Stasioner: Pola baut standar untuk penjepitan cetakan.
Batang-Pengikat: Baja struktural-dilapisi krom keras-yang presisi.
Unit Injeksi
Hopper & Feed Throat: Air terkontrol-zona umpan dingin.
Bimetallic Barrel & Barrier Screw: Direkayasa untuk ketahanan aus terhadap resin abrasif.
Silinder Injeksi-Tarik Ganda: Konfigurasi penggerak simetris yang seimbang.
Subsistem Daya & Kontrol
Akumulator Hidraulik: Penyimpanan-nitrogen bertekanan tinggi untuk peningkatan-injeksi aliran tinggi.
Pengontrol Katup-Servo Waktu Nyata-: Loop respons frekuensi tinggi-untuk eksekusi mikrodetik.
Spesifikasi Detail Subsistem
Rakitan Sekrup & Barel: Konstruksi nitridasi atau bimetalik (lapisan paduan berbasis Fe-atau Ni-) untuk menahan bahan pengisi abrasif (hingga 40% serat kaca) dan resin korosif (aditif FR).
Mekanisme Penjepit: Sistem pengalih ganda atau ram hidraulik 5{2}}titik kecepatan tinggi yang dikonfigurasikan dengan pin yang diperkeras dan bushing yang dapat melumasi sendiri.
Subsistem Hidraulik: Pompa servo-perpindahan variabel dikombinasikan dengan katup proporsional-respons frekuensi tinggi yang diposisikan berdekatan langsung dengan manifold injeksi.
Sistem Kontrol: Sistem bus Ethernet-waktu nyata (seperti EtherCAT) dengan waktu pemindaian siklus di bawah 1 ms untuk kontrol peralihan V/P (Kecepatan-ke-Tekanan) yang tepat.
Keuntungan Teknis
Peralihan Injeksi yang Tepat
Algoritme kontrol tekanan memantau rongga dan tekanan sirkuit hidrolik secara terus menerus. Pengontrol menjalankan peralihan Kecepatan-ke-Tekanan dalam jendela 0,5 ms, menahan variasi bantalan dalam +-0.2 mm pada pengambilan gambar berturut-turut. Hal ini mencegah tanda tenggelam dan kilatan cahaya pada-komponen presisi multirongga.
Mengurangi Konsumsi Energi
Platform penggerak hidrolik servo-menggunakan sistem pompa loop tertutup yang tidak menggunakan daya selama tahap diam dan pendinginan. Dibandingkan dengan sistem pompa-perpindahan tetap, penggunaan energi turun 30% hingga 55% bergantung pada konfigurasi siklus.
Umur Alat Cetakan yang Diperpanjang
Perlindungan cetakan bertekanan rendah-yang terintegrasi beroperasi di seluruh langkah gerak pelat. Jika resistansi yang melebihi 50 N terdeteksi sebelum penguncian penjepit penuh, gerakan penjepitan akan berhenti seketika dan berbalik arah dalam waktu 15 milidetik, melindungi pin dan slide inti yang halus.
Aplikasi Khas
Bahan Sekali Pakai Medis & Laboratorium
Produk: Tabung-sentrifugasi mikro, ujung pipet, konektor kunci-luer, tong jarum suntik, pelat-sumur multi.
Permintaan Teknis: Perkakas multi-rongga (hingga 128 rongga), produksi-bebas flash, kompatibilitas ruang bersih ISO Kelas 7/8, tanpa pelumasan oli pada tie bar.
Parameter Produk Medis Utama
|
Jenis Produk |
Ketebalan Dinding Khas |
Target Waktu Siklus |
Kelas Bahan |
|
Ujung Pipet (1-200 uL) |
0,35 mm |
4,2 detik |
Medis-Kelas Polipropilena (PP) |
|
Tong Jarum Suntik (5 mL) |
0,60mm |
6,8 detik |
Medis-Kelas Polipropilena (PP) |
Pengemasan & Pengiriman Cepat-Barang Konsumen yang Bergerak (FMCG)
Produk: Wadah makanan-berdinding tipis,-tutup yang mudah rusak, penutup, peralatan makan, kemasan IML (-Dalam Cetakan).
Permintaan Teknis: Kecepatan injeksi melebihi 600 mm/s, siklus kering di bawah 1,8 detik, pengoperasian terus menerus.
Elektronik & Konektor Presisi
Produk: Konektor-papan jarak halus-ke-papan, baki kartu SIM, rumah-sakelar mikro, bingkai modul kamera.
Permintaan Teknis: Stabilitas dimensi ekstrem, pemrosesan-plastik rekayasa suhu tinggi (LCP, PEEK), toleransi koplanaritas di bawah 0,03 mm.
Kompatibilitas Bahan
|
Resin / Polimer |
Persyaratan Pemrosesan |
Profil Sekrup yang Direkomendasikan |
Konfigurasi Mesin |
|
PP/PE |
Indeks aliran leleh tinggi (MFI 30-100), laju pendinginan cepat |
Sekrup pencampur-homogenitas tinggi |
Drive akumulator berkecepatan tinggi- |
|
PS/ABS/SAN |
Kontrol termal yang ketat, sensitivitas geser rendah |
Sekrup pengukur standar |
Kontrol hidraulik loop-tertutup |
|
PC/PMMA |
Viskositas leleh tinggi, sensitivitas gores |
Laras tahan aus bimetalik- |
Servo presisi-injeksi listrik |
|
LCP / PA66+GF / PBT |
Suhu barel hingga 400 derajat, sangat abrasif |
Paduan bimetalik yang mengeras, rasio L/D kecil |
Tekanan tinggi, kecepatan injeksi cepat |
Opsi Konfigurasi
Platform Mesin Dasar Standar
Modul Dasar: Rangka kaku, hidraulik inti, dan konsol kontrol standar.
Opsi Kategori 1: Opsi Unit Injeksi
Rakitan Tembakan-Tekanan Kecil-Tinggi
Sekrup Plastisisasi-Volume Tinggi (Profil Penghalang/Pencampur)
Opsi Kategori 2: Opsi Penjepit & Pelat
Pola Baut Pemasangan SPI / EUROMAP
Siang Hari yang Diperpanjang / Peningkatan Pukulan Ejektor
Pelat-Berlapis Krom / Penutup Ruang Bersih
Opsi Kategori 3: Opsi Drive & Kontrol
Modul Peningkatan Akumulator (untuk kecepatan injeksi hingga 800+ mm/s)
Antarmuka Sensor Tekanan Rongga (kompatibel dengan Kistler / Priamus)
Pengontrol Hot Runner Terintegrasi (8 hingga 64 zona)
Proses Manufaktur & Kontrol Kualitas
Setiap alat berat menjalani protokol manufaktur terstandar dan validasi kualitas sebelum pengiriman untuk memastikan kinerja yang dapat diulang dalam lingkungan industri yang berkelanjutan.
Alur Proses Manufaktur
Inspeksi Bahan Baku & Pengecoran: Deteksi cacat ultrasonik dan anil termal pelepas stres.
Pemesinan CNC: Pengeboran, penggilingan, dan penggilingan permukaan pelat dan rangka mesin secara presisi.
Kontrol Mutu Komponen: validasi dimensi CMM (Mesin Pengukur Koordinat) dan-pemeriksaan ketebalan lapisan krom keras.
Perakitan & Perpipaan: Pemasangan{0}}perpipaan keras dan kabel listrik yang sesuai dengan standar CE.
Pengujian Penerimaan Pabrik (FAT): Pengujian kinerja pengeringan terus-menerus selama 72-jam dan injeksi beban penuh.
Standar Pengendalian Mutu
Verifikasi Penjajaran Pelat: Interferometer laser menguji kemiringan pelat bergerak dan paralelisme di seluruh panjang langkah.
Pengujian Integritas Hidraulik: Saluran tekanan menjalani pengujian tekanan statis sebesar 1,5 kali tekanan pengoperasian terukur maksimum selama 24 jam.
Validasi Termal: Termografi inframerah memeriksa semua kabinet listrik dan penggerak motor di bawah beban terus menerus untuk memverifikasi kinerja pembuangan panas.
Kustomisasi & Kemampuan OEM
Geometri Sekrup & Barel Khusus:Kedalaman penerbangan yang disesuaikan, zona penghalang, dan kepala pencampur yang dirancang untuk rasio pengisi tertentu (serat kaca, bubuk mineral, serat karbon).
Integrasi Otomatisasi:Antarmuka Euromap 67 / Euromap 73 standar untuk lengan robot-entri samping dan-entri atas, sistem IML, dan stasiun inspeksi penglihatan otomatis.
Pilihan Warna & Merek Khusus:Penutup alat berat, pelindung keselamatan, dan tata letak visual antarmuka disesuaikan agar sesuai dengan standar peralatan perusahaan klien.
Informasi Teknis Diperlukan untuk Mengutip
Untuk memberikan proposal teknis dan penawaran komersial yang akurat, kirimkan parameter teknik berikut:
Detail Bagian:Gambar teknik 2D (PDF) atau file CAD 3D (STEP/IGS) yang menentukan dimensi, distribusi ketebalan dinding, dan luas permukaan yang diproyeksikan.
Spesifikasi Damar:Merek bahan, kadar, konten pengisi yang tepat (seperti PA66 + 30% GF), dan nilai MFI.
Persyaratan Produksi:Waktu siklus target, keluaran per jam yang diperlukan, tata letak rongga cetakan (seperti 8, 16, atau 32 rongga), dan konfigurasi pelari panas/dingin.
Spesifikasi Cetakan:Dimensi cetakan keseluruhan (P x L x T), berat total cetakan, persyaratan tinggi cetakan minimum/maksimum, dan pola ejektor.
Fasilitas Pabrik:Tegangan/frekuensi pengoperasian pembangkit (seperti 480V/60Hz atau 400V/50Hz), kapasitas air pendingin yang tersedia, dan kisaran suhu pengoperasian sekitar.
Pertanyaan Umum
T: Apa yang membedakan mesin-cetakan injeksi berkecepatan tinggi dengan mesin standar?
J: Mesin-berkecepatan tinggi menggunakan akumulator hidrolik atau penggerak servo-listrik hibrid untuk mencapai kecepatan injeksi antara 300 mm/s dan 800+ mm/s, dibandingkan dengan 100-150 mm/s pada unit standar. Waktu siklus kering dikurangi menjadi di bawah 2,0 detik melalui desain pelat yang diperkuat, kapasitas pompa yang lebih tinggi, dan gerakan mesin yang tersinkronisasi.
T: Bagaimana cara menjaga konsistensi-ke-pengambilan gambar pada kecepatan tinggi?
J: Konsistensi dipertahankan menggunakan katup-frekuensi-loop servo-tertutup tinggi (waktu respons di bawah 10 mdtk) ditambah dengan waktu siklus pengontrol 1 mdtk. Penyiapan ini memastikan pemantauan dan pelaksanaan titik peralihan Kecepatan-ke-Tekanan (V/P) secara akurat berdasarkan posisi sekrup atau umpan balik tekanan rongga.
T: Apakah mesin ini dapat memproses-bahan yang diisi kaca atau bahan abrasif?
J: Ya. Untuk resin abrasif (seperti PA66 dengan serat kaca 30-50%), mesin dikonfigurasikan dengan barel bimetalik yang dilapisi paduan tungsten karbida dan sekrup yang dilapisi dengan permukaan keras HVOF (High-Velocity Oxygen-Fuel) untuk menahan keausan mekanis dan serangan kimia.
T: Berapa interval perawatan yang diperlukan untuk-sistem hidraulik berbantuan akumulator?
J: Tekanan pra-pengisian nitrogen dalam akumulator harus diperiksa setiap 6 bulan. Loop filtrasi oli hidraulik harus menjaga tingkat kebersihan ISO 4406 16/14/11 atau lebih baik, dengan analisis cairan lengkap dilakukan setiap 4.000 jam pengoperasian.
Tag populer: mesin cetak injeksi berkecepatan tinggi untuk pencetakan presisi, mesin cetak injeksi berkecepatan tinggi Cina untuk produsen, pemasok, pabrik cetakan presisi