


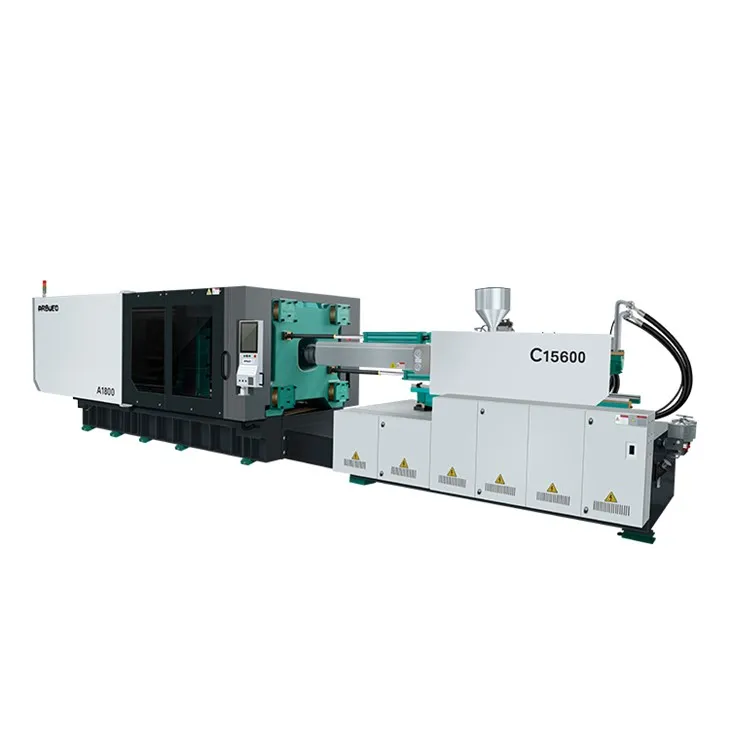


Mesin Cetak Injeksi 800 Ton
Mesin cetak injeksi hidraulik horizontal seberat 800-ton dirancang untuk pembuatan komponen plastik struktural berukuran sedang hingga besar dengan tugas berat dan presisi tinggi. Dirancang untuk menyeimbangkan kekakuan struktural dengan dinamika siklus cepat, unit ini dilengkapi mekanisme penjepit pengalih tugas berat lima titik-ganda-yang digerakkan oleh sistem penggerak servo-hidraulik-perpindahan variabel.
Ini memberikan distribusi gaya penjepitan yang andal di seluruh area permukaan cetakan yang besar, mencegah kilatan-garis perpisahan selama fase-injeksi tekanan tinggi. Mampu menangani bobot tembakan mulai dari 2.800 g hingga 4.200 g (setara PS), alat berat ini melayani pemasok otomotif Tier-1, produsen peti dan palet industri, OEM peralatan, dan produsen pemasangan pipa kota yang memerlukan siklus kerja 24/7 secara terus-menerus.
Spesifikasi Utama
Spesifikasi teknis di bawah ini menguraikan parameter operasional standar untuk platform berbobot 800 ton.
|
Parameter Spesifikasi |
Nilai / Rentang |
Satuan |
|
Kekuatan Penjepit |
8,000 / 800 |
kN / Ton |
|
Alihkan Jenis Sistem |
Beralih Ganda 5 Titik |
- |
|
Jarak Antar Tie Bar (H x V) |
1,020 x 980 |
mm |
|
Dimensi Pelat (T x V) |
1,480 x 1,440 |
mm |
|
Maks. Tinggi Cetakan |
1,050 |
mm |
|
Minimal. Tinggi Cetakan |
400 |
mm |
|
Pukulan Penjepit |
1,000 |
mm |
|
Maks. Buka Siang Hari |
2,050 |
mm |
|
Gaya Ejektor Hidraulik |
220 |
buku |
|
Langkah Ejektor Hidraulik |
260 |
mm |
|
Opsi Diameter Sekrup |
A: 90 / B: 100 / C: 110 |
mm |
|
Volume Tembakan Teoretis (Sekrup B) |
3,140 |
cm³ |
|
Maks. Berat Injeksi (PS, Sekrup B) |
2,850 |
g |
|
Tekanan Injeksi (Sekrup B) |
175 |
MPa |
|
Maks. Kecepatan Sekrup |
0–140 |
rpm |
|
Tekanan Hidraulik Sistem |
17.5 |
MPa |
|
Tenaga Motor Servo |
75 + 45 |
kW |
|
Kapasitas Pemanasan |
42 |
kW |
|
Waktu Siklus Kering (Euromap 6) |
4.8 |
detik |
|
Dimensi Mesin (P x L x T) |
10.8 x 2.4 x 2.7 |
m |
|
Berat Total Mesin |
42,000 |
kg |
Fitur Utama
Struktur Pelat Rangka-Kekakuan-Kotak Tinggi:Pelat cetakan yang dioptimalkan Analisis Elemen Hingga (FEA) meminimalkan defleksi tengah pada tonase penuh, sehingga memperpanjang umur pahat inti/rongga cetakan.
Ganda-Servo Pompa-Penggerak Hidraulik:Sistem elektro-hidraulik menggunakan motor servo ganda dan pompa roda gigi, sehingga menurunkan konsumsi listrik sebesar 30% hingga 55% dibandingkan dengan sistem-perpindahan tetap konvensional.
Rakitan Sekrup & Barel Nitrid yang Dikeraskan:SACM 645 / 38CrMoAlA alloy construction with plasma nitriding treatment (hardness >= 950 HV, kedalaman 0,5–0,8 mm) tahan terhadap keausan mekanis dan korosi kimia.
Modul Suhu PID Loop Tertutup-:Pita pemanas keramik multi-zona yang dikelola melalui-relai keadaan padat mencapai stabilitas termal dalam +-1 derajat di sepanjang laras.
Dukungan Panduan Linier untuk Unit Injeksi:Rel pemandu gerak linier menopang kereta luncur injeksi, menjaga pemusatan nosel secara presisi, dan menghilangkan kemiringan pelat selama plastisisasi.
Kontrol Hidraulik Katup Proporsional:Regulasi dinamis pada aliran sistem dan profil tekanan selama-transisi pengisian dan penahan rongga berkecepatan tinggi.
Prinsip Kerja / Konfigurasi Mesin
Urutan operasional mengikuti proses hidraulik{0}loop tertutup yang diatur oleh pengontrol PLC khusus:
Konfigurasi Subsistem Inti
|
Subsistem |
Konfigurasi Teknis |
|
Unit Penjepit |
• Tuang-pelat baja (QT500-7) • Batang pengikat baja 40Cr berlapis krom (diameter 180 mm) • Pompa pelumasan otomatis terpusat |
|
Unit Injeksi |
• Tarikan kembar-injeksi seimbang silinder • Interlock pelindung sekrup-start dingin • Transduser perpindahan linier (resolusi 0,01 mm) |
|
Unit Tenaga Hidraulik |
• Penggerak servo fase/inovasi • Pompa roda gigi internal Sumitomo / Eckerle • Katup proporsional Yuken / Rexroth |
|
Kontrol Listrik |
• Layar sentuh berwarna Techmation / KEBA 10 inci • Kontrol pemanas SSR + relay Omron • Port antarmuka robot Euromap 67 |
Produk-Keunggulan Teknis Tertentu
Kontrol Defleksi Struktural
Pembengkokan pelat di bawah beban 800{2}}ton menyebabkan variasi ketebalan dinding dan kilatan cahaya di sepanjang garis perpisahan bagian luar. Desain pelat-berbentuk kotak menggunakan tegangan internal yang diverifikasi oleh perangkat lunak FEA. Lendutan pelat pada tonase penjepitan maksimum tetap di bawah 0,08 mm, menjaga toleransi bagian yang ketat dan mengurangi keausan cetakan.
Kontrol Posisi Injeksi Yang Tepat
Dilengkapi dengan encoder linier optik yang akurat hingga 0,01 mm, unit injeksi menjalankan peralihan V/P (Kecepatan-ke-Tekanan) berdasarkan posisi sekrup yang tepat, bukan penundaan waktu. Hal ini mencegah kelebihan-pengemasan atau tanda tenggelam di bagian struktur besar-berrongga.
Efisiensi Termal Sistem Servo
Motor servo berkecepatan-bervariasi hanya berjalan pada RPM yang diperlukan oleh setiap fase siklus. Selama tahap pendinginan, output motor turun ke nol, sehingga mengurangi pemanasan oli hidrolik. Hal ini menjaga suhu oli hidrolik antara 35 derajat dan 45 derajat menggunakan penukar panas cangkang-dan-tabung yang lebih kecil, sehingga mengurangi kebutuhan pasokan air pendingin hingga 40%.
Aplikasi Khas
Suku Cadang Otomotif
Komponen Eksterior & Interior: Fasia bemper depan/belakang, panel trim pintu, rangka struktural panel instrumen, dan pelapis lengkungan roda.
Komponen-Bawah-Kap: Penutup mesin, manifold pemasukan udara, dan penutup baki baterai.
Pengemasan Logistik Industri
Kemasan Berat: Peti pengiriman plastik yang dapat dilipat, tas jinjing logistik yang dapat ditumpuk, palet industri{0}}tugas berat, dan drum/ember kimia 20L.
Peralatan Rumah Tangga & Barang Tahan Lama Konsumen
Rangka Struktural: Bak luar mesin cuci, sasis unit luar ruangan AC, penutup belakang televisi, dan badan penyedot debu.
Bangunan & Infrastruktur
Perlengkapan Utilitas: Perlengkapan pipa PVC/PPR/PE berdiameter besar-(kopling, tee, siku 90 derajat hingga diameter 400 mm), kotak sambungan listrik, dan ruang pemeriksaan drainase.
Kompatibilitas Bahan
Mesin seberat 800 ton ini mendukung komoditas termoplastik, resin rekayasa, dan senyawa pengisi:
|
Klasifikasi Bahan |
Jenis Polimer yang Didukung |
|
Polimer Komoditas |
Polipropilena (PP), Polietilen Densitas Tinggi-(HDPE), Polistirena (GPPS/HIPS), PVC Kaku |
|
Polimer Rekayasa |
Polikarbonat (PC), ABS / PC-Campuran ABS, Poliamida 6/66 (Nylon), Polioksimetilen (POM) |
|
Resin Isi & Campuran |
10%–40% Kaca-Poliamida Berisi (PA6/PA66), Bedak-PP Berisi, Api-ABS Tahan |
Sekrup Standar (L/D 20:1 hingga 22:1):Cocok untuk pemrosesan PP, PE, PS, dan ABS keperluan umum.
Opsi Barel & Sekrup Bimetalik: Recommended when processing glass-fiber reinforced polymers (>= 30% GF) untuk menahan keausan abrasif.
Opsi Motor Penggerak & Pemanas yang Ditingkatkan:Direkomendasikan untuk polimer rekayasa dengan suhu leleh tinggi (misalnya PC, PA66) yang memerlukan suhu pemrosesan hingga 380 derajat.
Cara Memilih / Opsi Konfigurasi
Pemilihan pengaturan sekrup standar bergantung pada luas permukaan bagian, ketebalan dinding, berat peluru, dan karakteristik aliran resin (MFR):
|
Parameter Seleksi |
Opsi A (90mm) |
Opsi B (100mm) |
Opsi C (110mm) |
|
Volume Tembakan Teoretis |
2.540 cm³ |
3.140 cm³ |
3.800 cm³ |
|
Maks. Berat Tembakan (PS) |
2,310 g |
2,850 g |
3,450 g |
|
Tekanan Injeksi Spesifik |
210 MPa |
175 MPa |
145 MPa |
|
Aplikasi Utama |
Bagian dinding-tekanan tipis-tinggi, komponen PC/ABS |
Cetakan struktural umum, panel otomotif, peti |
Bagian-berdinding tebal atau-bervolume tinggi (bucket HDPE) |
Fitur Mesin yang Dapat Dikonfigurasi
Unit Penarik Inti: Penarik inti hidraulik 2-ke-4 sirkuit untuk cetakan kompleks dengan slide aksi samping yang bergerak.
Gerbang Katup Sekuensial: Pengontrol gerbang katup pneumatik/hidraulik 4 hingga 8 zona untuk cetakan hot runner tanpa pelari.
Katup Injeksi Udara: Katup semburan udara terintegrasi pada pelat bergerak dan pelat tetap untuk bantuan ejeksi sebagian.
Sekrup Khusus: Sekrup yang tidak dapat dicampur untuk pencampuran masterbatch, sekrup-geser rendah untuk PVC kaku, atau sekrup berlapis-tahan korosi untuk polimer-tahan api.
Manufaktur & Kontrol Kualitas
Setiap mesin cetak injeksi seberat 800 ton menjalani langkah perakitan dan verifikasi yang ketat sebelum dikirim ke pabrik:
[Pemesinan Pelat pada Pabrik Pengeboran CNC]
↓
[Deteksi Cacat Ultrasonik Tie Bar (UT)]
↓
[Perakitan Saluran Mekanis & Hidraulik]
↓
[Pemeriksaan Penyelarasan Interferometer Laser]
↓
[Beban 100% & Pengujian Uji Kering 24 Jam]
Protokol Pengujian Mesin
Verifikasi Paralelisme & Kuadran: Interferometer laser mengukur paralelisme pelat di empat kuadran dalam kondisi beban nol dan penuh, menjaga deviasi tetap dalam batasnya.<= 0.05 mm/m.
Pengujian Tahan Tekanan & Kebocoran: Manifold hidraulik menjalani pengujian tekanan statis pada 21 MPa (tekanan sistem terukur 120%) selama 4 jam untuk memverifikasi integritas segel.
Ketahanan Siklus Kering: Mesin menjalankan siklus kering 24-jam terus-menerus di pabrik dengan kecepatan operasional penuh untuk memastikan stabilitas sistem kelistrikan dan kinerja termal.
Kustomisasi & Dukungan OEM
Untuk mendukung konfigurasi sel produksi tertentu, tersedia modifikasi teknik kustom berikut:
Opsi Pelat & Siang Hari yang Diperluas:Panjang batang pengikat-dan bukaan cahaya matahari untuk cetakan yang sangat tinggi dan dalam-(misalnya, tempat sampah atau wadah tinggi).
Otomatisasi Antarmuka Robot:Sambungan colokan standar Euromap 67 atau Euromap 12 yang dipasang di pabrik untuk integrasi dengan robot entri sisi servo 3 sumbu atau entri atas.
Skema Warna Kustom:Lapisan akhir cat poliuretan industri diterapkan sesuai dengan-kode warna RAL yang ditentukan klien.
Adaptasi Jaringan Listrik:Transformator disediakan untuk kebutuhan pasokan listrik industri regional standar:
Amerika Utara: 460V / 3P / 60Hz atau 575V / 3P / 60Hz
Eropa/Asia/Amerika Selatan: 380V / 3P / 50Hz atau 415V / 3P / 50Hz
Apa yang Harus Disediakan Pembeli untuk Penawaran
Memberikan spesifikasi berikut akan membantu tim teknik aplikasi kami mengevaluasi kebutuhan Anda, memverifikasi ukuran mesin, dan memberikan penawaran harga yang akurat:
|
Kategori Informasi |
Detail Diperlukan |
|
Detail Bagian Plastik |
• Dimensi bagian (P x L x T) dan tebal dinding • Berat bagian (gram atau kilogram) • File model LANGKAH 3D atau gambar teknis 2D |
|
Sifat Bahan |
• Tingkat polimer (misalnya, HDPE, PP, PC/ABS, PA66+30%GF) • Kepadatan (g/cm³) dan Indeks Aliran Leleh (MFI/MFR) |
|
Dimensi Alat Cetakan |
• Dimensi dasar cetakan (Lebar x Tinggi x Kedalaman) • Berat total alat cetakan • Jumlah rongga (1, 2, 4, dst.) • Tipe sistem runner (Cold runner atau Hot runner) |
|
Kebutuhan Operasional |
• Persyaratan waktu siklus target • Persyaratan tarikan inti hidrolik (jumlah sirkuit) • Tegangan dan frekuensi listrik industri lokal |
pertanyaan umum
Q: Berapa ukuran cetakan maksimum yang dapat ditampung pada mesin seberat 800 ton ini?
A: Jarak bersih antar tie bar adalah 1.020 mm x 980 mm. Cetakan dapat dimuat secara horizontal atau vertikal. Jika cetakan melebihi dimensi-batang pengikat ini, satu dimensi harus tetap di bawah 1.010 mm untuk memungkinkan pemasangan melalui batang pengikat samping. Ukuran dasar cetakan maksimum yang diperbolehkan yang dipasang langsung pada permukaan pelat adalah 1.480 mm x 1.440 mm, dengan total berat cetakan dibatasi hingga 12.000 kg.
T: Bagaimana cara menentukan apakah gaya penjepitan sebesar 800 ton cukup untuk bagian saya?
J: Gaya penjepitan bergantung pada total luas bagian yang diproyeksikan (dan sistem pelari) dikalikan dengan tekanan rongga yang diperlukan untuk jenis resin Anda. Bahan komoditas seperti PP dan PE biasanya memerlukan 0,3 hingga 0,5 ton per sentimeter persegi (2 hingga 3,5 ton/in²), sedangkan plastik rekayasa seperti PC atau PA memerlukan 0,6 hingga 0,9 ton per sentimeter persegi (4 hingga 6 ton/in²).
Rumus:
Gaya Penjepit yang Diperlukan (Ton)=Luas Proyeksi (cm²) x Faktor Rongga Material (Ton/cm²)
T: Berapa konsumsi energi pada umumnya dalam kondisi pengoperasian sebenarnya?
J: Meskipun total daya motor terpasang adalah 120 kW (motor servo ganda 75 kW + 45 kW), penggunaan daya sebenarnya bergantung pada fase siklus. Karena motor servo melambat atau berhenti selama fase pendinginan dan penahanan, konsumsi daya operasional rata-rata biasanya tetap antara 40 kW/jam dan 58 kW/jam saat menjalankan komponen industri PP atau PE standar.
T: Jadwal pemeliharaan apa yang harus diikuti untuk-operasi dengan tonase tinggi?
A: Setiap hari: Periksa level oli di reservoir pusat, periksa tekanan gemuk pelumas otomatis pada sambungan sakelar, dan pastikan aliran air pendingin penukar panas.
Bulanan: Bersihkan filter hisap oli hidrolik, periksa kekencangan mur pengikat, dan periksa semua interlock pintu pengaman.
Setiap 5.000 Jam / Tahunan: Ganti filter oli hidraulik saluran balik, lakukan pengambilan sampel kontaminasi oli (kebersihan target ISO 4406:<= 18/16/13), and verify alignment of the platens and injection sled using optical measuring equipment.
Tag populer: Mesin cetak injeksi 800 ton, produsen, pemasok, pabrik mesin cetak injeksi 800 ton Cina


